
O corte e a desbaste do couro controlam a espessura de maneiras diferentes. O corte pode reduzir a espessura ao longo de uma peça, painel ou tira; o desbaste remove material localmente, como na dobra da fivela ou na borda virada. Usados adequadamente, esses métodos ajudam a montar um cinto de forma limpa, sem volume desnecessário.
Uma correia cônica diminui de largura ao longo de parte do seu comprimento. Ela também pode variar em espessura, mas essas são decisões de projeto distintas. Uma correia plana de peça única pode ser cônica, assim como uma correia com relevo ou estriada pode ter largura constante.
Para os compradores, a especificação mais útil é um desenho que mostre as larguras finais, as zonas de espessura, as dobras e a construção das camadas. O guia a seguir explica como discutir esses detalhes com um fabricante e o que verificar na amostra.
O que é o processo de divisão do couro? Fabricação de correias?
O processo de divisão consiste em separar ou reduzir um material através de sua espessura. A divisão em curtumes e o posterior ajuste dos componentes de artigos de couro são processos relacionados, mas não necessariamente utilizam os mesmos equipamentos ou etapas do material. Uma fábrica de cintos pode trabalhar com couro já curtido em vez de peles cruas.
O objetivo principal da divisão do couro
Uma máquina de corte com lâmina de fita pode aproximar uma peça irregular de uma espessura especificada ou reduzi-la para uma construção específica. A descrição da máquina de corte da Fortuna distingue a redução da espessura da peça inteira do desbaste localizado das bordas e observa que também existem opções de perfilamento.
Defina a meta a partir do design do cinto, e não de uma espessura universal para cintos de uso diário. A folga da fivela, a têmpera, as camadas e a aparência desejada são fatores importantes. A divisão do tecido não garante uniformidade perfeita nem impede o estiramento irregular; o material selecionado e as verificações subsequentes ainda são cruciais.
Quando um couro é separado em flor e camadas inferiores, seu uso posterior depende do processamento e da qualidade. A simples separação não transforma a camada superior em couro de flor integral se a sua superfície for posteriormente corrigida, nem transforma automaticamente todas as camadas inferiores em camurça acabada.
Entendendo a direção da fibra e o corte
O couro varia ao longo da peça. Planeje o posicionamento e a orientação das tiras levando em consideração a estrutura do material, as variações visíveis e o desempenho pretendido. Essa decisão sobre o layout do corte não deve ser confundida com uma regra universal para alimentar todas as máquinas de corte ao longo da espinha dorsal.
A configuração da máquina deve seguir os requisitos do equipamento e do material. Uma lâmina de fita contínua não é especificada de forma útil por uma simples indicação de velocidade de rotação. A condição da lâmina, o avanço, a pressão e o suporte devem ser definidos de acordo com as instruções da máquina e por meio de testes com o material em questão.
Não presuma que todas as máquinas pulverizam água ou óleo sobre o couro, ou adicionam lubrificante sem aprovação do processo. Resíduos não controlados podem afetar o acabamento ou a colagem posteriores. O resultado a ser verificado é uma peça limpa e uniforme, adequada para a próxima operação.
Inspecionando o couro para verificar a consistência da espessura.
Meça as localizações definidas usando um medidor de espessura de couro adequado e um método consistente. Materiais macios podem comprimir sob a pressão de medição, portanto, o instrumento e o procedimento devem constar nas especificações. Registre a tolerância acordada em vez de adotar um valor arbitrário.
Inspecione a presença de sulcos, redução irregular, áreas de corte transversal e distorções. A operação de corte normalmente atua na espessura da madeira; ela não expõe uma nova superfície de grão natural sob a original. Investigue os defeitos sem presumir que toda marca seja uma cicatriz oculta descoberta pela lâmina.
Verifique as primeiras peças após a configuração ou uma mudança de material e defina verificações contínuas adequadas à produção. Quando os resultados estiverem fora da faixa acordada, suspenda o trabalho afetado e corrija a causa antes de continuar.
Como funciona o desbaste de precisão para cintos de couro?
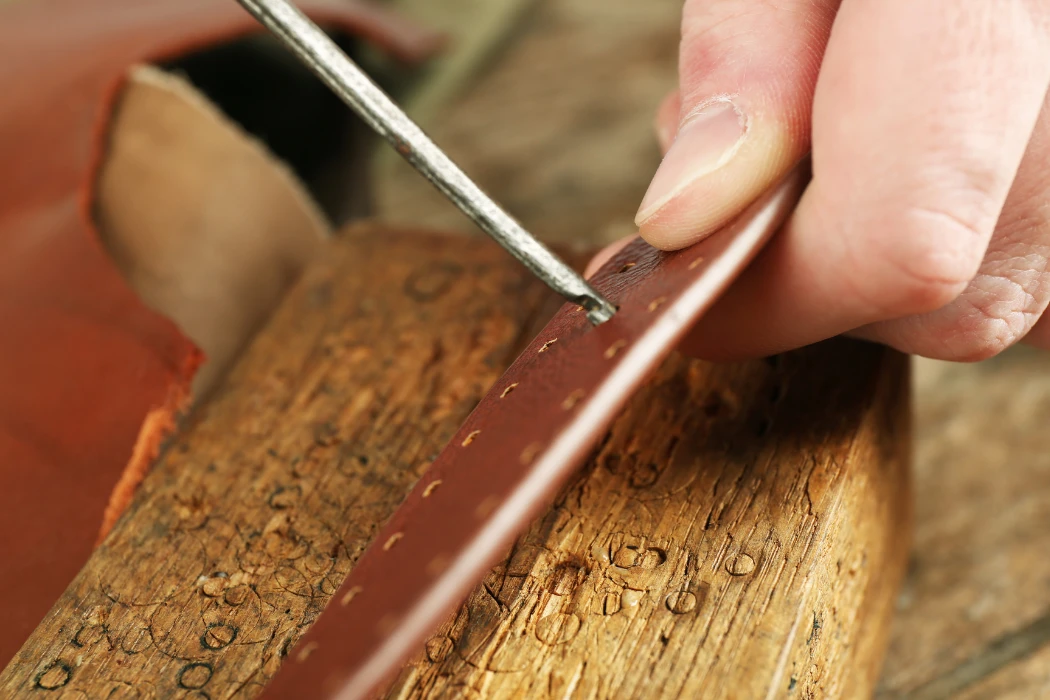
O desbaste afina áreas selecionadas em vez de toda a peça. Máquinas de corte tipo sino são comumente usadas para preparação localizada de bordas e dobras, enquanto outras ferramentas e equipamentos podem ser adequados para operações específicas. O perfil de desbaste deve ser especificado para a junta em questão.
A mecânica da máquina de desbaste
Uma faca em forma de sino, em conjunto com o sistema de alimentação e suporte, remove uma quantidade controlada de material. A escolha do calcador e da guia ajuda a definir o formato da desbaste. O folheto da máquina Fortuna descreve diferentes formatos de desbaste localizado e aplicações de materiais.
O ajuste da lâmina, a alimentação, a pressão e as práticas de afiação dependem da máquina e do material. Não existe um ângulo, velocidade da lâmina ou espessura restante universais para todas as correias. Registre uma configuração adequada após os testes e verifique o corte, em vez de considerar a configuração da máquina como prova de qualidade do acabamento.
Afinando as bordas para uma montagem limpa
A dobra da fivela une as camadas e aumenta o volume local. O desbaste pode reduzir esse volume, mantendo material suficiente para o fecho escolhido. Verifique a dobra ao redor da barra da fivela e em relação à costura, parafusos, botões de pressão ou rebites que serão utilizados.
A lateralidade e a profundidade da remoção de material dependem da construção. Não remova rotineiramente a fibra visível da madeira em uma junta colada, nem assuma que o chanfro melhora a adesão em uma porcentagem fixa. A preparação da junta e a seleção do adesivo devem ser adequadas às superfícies reais.
Uma borda virada, uma sobreposição e a ponta de uma correia podem exigir preparações diferentes. Aprove um corte transversal ou um detalhe da amostra para que a fábrica saiba onde o afinamento deve começar, terminar e fazer a transição.
Por que as extremidades cônicas das correias podem precisar de desbaste?
Diminuir a largura não exige necessariamente afinar a ponta. A decisão depende da fivela, do passador, da textura do couro e das proporções visuais. Uma pulseira de peça única suficientemente flexível pode funcionar sem uma gradação de espessura complexa.
Caso seja necessário reduzir a espessura, defina sua localização e a espessura restante no desenho. Verifique se a transição é suave e se os furos e fixações ainda possuem material suficiente. Não existe um comprimento de conicidade ou percentual de remoção de material fixo que se aplique a todos os projetos.
| Característica | divisão do couro | Desbaste de precisão |
|---|---|---|
| Finalidade típica | Reduzir a espessura ao longo de uma peça | Reduzir a espessura localmente |
| Equipamentos comuns | Máquina de divisão de lâminas de fita | Máquina de desbaste Bell-knife ou ferramenta local adequada |
| Área controlada | O componente, painel ou ocultação selecionado | Dobras, bordas ou zonas de sobreposição específicas |
| Especificação | Espessura alvo e método de medição | Perfil, posição, transição e espessura restante |
Quando as correias cônicas utilizam perfis em relevo ou tridimensionais?
Um centro elevado é uma opção de construção. Pode criar uma aparência arredondada, enquanto uma correia plana oferece um design diferente. Nenhuma das duas formas é automaticamente mais luxuosa, resistente ou duradoura.
Criação de estruturas em forma de cúpula e cintos elevados
Algumas correias com relevo utilizam um núcleo ou enchimento sob o couro principal. O couro principal e o forro podem precisar de um afinamento localizado para que se unam perfeitamente ao redor do núcleo. O material, a forma e a espessura do núcleo devem ser declarados, em vez de serem ocultados por uma descrição genérica de "couro premium".
Examine a seção transversal montada e flexione a amostra como ela será usada. Verifique se há saliências, áreas sem suporte e mudanças abruptas perto da ponta ou da dobra. Um centro elevado não garante resistência a vincos nem um aumento fixo na vida útil.
Gerenciando camadas de forros e bases
Um cinto multicamadas pode combinar couro, forro, adesivo e reforço, mas cintos premium não usam todos a mesma combinação de materiais. É preciso especificar cada camada e sua função. Um design de peça única também pode ser adequado.
Controle a espessura nas junções das camadas, especialmente nas dobras e extremidades. A pressão de colagem, a temperatura e as condições de cura dependem do sistema escolhido; rolos aquecidos não são um requisito universal. Aprove a construção completa e verifique se há separação após os testes pertinentes.
Garantir costuras uniformes em perfis cônicos
Uma transição de espessura controlada ajuda a manter a operação de costura consistente. Combine a linha, a agulha e a configuração da máquina com a espessura do material. Um desbaste muito profundo próximo à linha de costura pode deixar material insuficiente ao redor dos furos.
Inspecione a formação dos pontos, a distância da borda e o trajeto da costura ao redor do afunilamento. Não imponha uma única velocidade de costura ou tolerância de espessura para todos os projetos. Elabore uma amostra de costura aprovada e um plano de medição que a fábrica e o inspetor possam reproduzir.
Como o Controle de Qualidade monitora as bordas das correias desbastadas?
O controle de qualidade deve integrar as verificações dimensionais com a funcionalidade da junta final. Uma borda fina pode parecer perfeita, mas ainda assim ser inadequada para a fixação. Analise o material, o perfil cortado e o resultado da montagem em conjunto.
Monitoramento da precisão de corte e desperdício
Meça a espessura restante em locais específicos e compare o perfil com o desenho. Observe se há pontos de corte excessivo, degraus abruptos e variações entre as peças. Investigue se o problema decorre de variações no material, na configuração da máquina, na condição da lâmina ou no manuseio.
Monitore as peças rejeitadas e as peças aproveitáveis usando um método de contagem definido. A remoção planejada de material é diferente da remoção de um componente rejeitado. Uma porcentagem de refugo genérica diz pouco sem o projeto, o material de entrada e a base de cálculo.
Verificação do acabamento das bordas e da textura
Inspecione visualmente a superfície preparada e manuseie a amostra com segurança. Rugosidades ou marcas de lâmina podem afetar a próxima operação, mas nem toda superfície fibrosa rejeita automaticamente o adesivo ou a tinta de borda. Avalie a adequação considerando o processo de acabamento real.
Mantenha a inspeção longe do contato com máquinas ou lâminas em movimento. Verifique a borda final após o tratamento escolhido quanto à continuidade, adesão e flexibilidade. Uma aparência lisa por si só não garante durabilidade.
Testando a durabilidade da correia e o desempenho da fixação.
O desbaste altera a quantidade e a distribuição do material, portanto, valide as dobras e fixações críticas em amostras representativas. Um teste em uma ponta solta não é necessariamente um teste da junta de flambagem. Defina o espécime, a direção, o condicionamento e os critérios de aceitação antes do teste.
Utilize testes de flexão ou fixação adequados para investigar o modo de falha pretendido. Uma carga fixa descrita em quilogramas, ou um dia sob uma prensa de vincos, não é um padrão universal para cintos de vestuário. Relate a força e as condições de teste com precisão, sem converter os resultados em anos prometidos.
O guia de testes de cintos de couro explica como organizar as verificações de materiais e produtos acabados.
| Inspeção | Método ou referência | Base de aceitação |
|---|---|---|
| Espessura e perfil | Pontos de medição adequados e especificados | Desenho aprovado e tolerância específica do material |
| Superfície preparada | Comparação visual e manuseio seguro de amostras | Adequado para a próxima operação de acabamento ou colagem. |
| Desempenho de fixação | Teste acordado sobre a assembleia representativa | Critérios definidos de força, configuração e falha |
| Comportamento flexível | Método relevante na construção selecionada | Condições acordadas e alterações visíveis aceitáveis |
Quais materiais respondem melhor ao desbaste e à divisão?
A resposta depende da espessura, têmpera, estrutura, acabamento e base. Couro e materiais sintéticos selecionados podem ser processados com equipamentos adequados, mas as configurações devem ser definidas para o material específico. Nenhum nome genérico de material garante o corte mais preciso.
Desbaste de couro bovino integral e de flor integral
O couro de flor integral mantém a superfície original, enquanto as descrições mais genéricas de couro de flor superior precisam de esclarecimentos sobre correção e acabamento. Essas etiquetas não especificam densidade, velocidade de alimentação ou porcentagem de resistência retida após o desbaste.
Experimente o couro selecionado e inspecione tanto o corte quanto a junção finalizada. Couros mais firmes ou mais macios podem exigir suportes e configurações diferentes. Evite remover material em excesso apenas para obter uma borda com aparência mais fina.
Manuseio de variações de camurça e nobuck
Camurça e nobuck não são estruturas intercambiáveis: o nobuck tem uma superfície lisa e polida, enquanto a camurça tem uma superfície felpuda, geralmente associada ao processamento com a parte interna da camurça cortada. A maciez e o comportamento de corte variam dentro de ambas as categorias.
Proteja a superfície a ser tratada e verifique se há marcas, estiramentos ou rasgos durante os testes. A pressão de alimentação, o suporte e a manutenção da lâmina devem seguir as características do material e do equipamento, e não um intervalo de tempo fixo ou uma redução percentual constante.
Processamento de couro dividido e alternativas de PU
Couro dividido revestido, tecidos revestidos com PU e couro reconstituído possuem estruturas diferentes. Analise a camada superficial, o substrato e qualquer reforço antes de escolher um processo de afinamento. A remoção localizada pode expor o revestimento de base ou reduzir a integridade do sistema de revestimento.
Não existe uma temperatura de fusão ou velocidade de corte universal para o poliuretano (PU) que se aplique a todos os materiais revestidos. Utilize as informações do fornecedor e realize testes controlados. Gerencie os resíduos e a poeira de acordo com os requisitos do equipamento e do material, sem alegar uma eficiência de extração não comprovada.
Qual deve ser a espessura de um cinto de couro?
A espessura deve ser adequada à largura, à fivela, às camadas, à resistência e à aparência desejada. Especifique a construção final e as tolerâncias acordadas. Um cinto social e um cinto casual resistente podem exigir soluções diferentes; nenhum deles possui uma espessura obrigatória.
Por que as bordas dos cintos de couro racham?
As possíveis causas incluem acabamento inadequado, afinamento excessivo, dobras acentuadas, má adesão ou desgaste repetido. A falta de desbaste não é a única causa. Investigue o material e a construção reais antes de alterar o processo.
Qual é a diferença exata entre um corte dividido e um corte chanfrado?
A divisão geralmente reduz a espessura ao longo da peça selecionada. O desbaste reduz a espessura localmente nas bordas, dobras ou sobreposições. O desenho do componente deve mostrar quais áreas necessitam de cada operação.
É possível desbastar couro de flor integral?
Sim, quando o couro escolhido e a construção permitirem. Use uma configuração adequada e reserve material suficiente para a junção. O fato de o couro ser de flor integral não garante que todas as bordas cortadas permanecerão resistentes.
Como finalizar a borda de um couro desbastado?
A borda pode ser virada, colada, costurada, pintada ou brunida, conforme apropriado ao design. Nem todas as bordas precisam de todas as operações. Aprove o processo no material real e inspecione o resultado final.
Desbastar o couro enfraquece o cinto?
A remoção de material altera a resistência e a flexibilidade locais. Um afinamento adequado pode melhorar a montagem, enquanto um afinamento excessivo pode causar falhas. Valide a junta completa em vez de confiar em um comprimento de corte universal ou na porcentagem de resistência retida.
Desenvolvimento de uma correia cônica com especificações claras
Defina separadamente o perfil de largura e espessura, declare a construção das camadas e concorde com as verificações de inspeção e fixação. Isso torna o projeto pretendido repetível sem tratar a conformação complexa como um requisito para toda boa correia.
Para um projeto de cinto personalizado Hoplok , compartilhe o desenho, sua preferência de couro e a referência da fivela. A quantidade mínima para encomenda de cintos é de 300 peças em couro ou 1,000 peças em PU; as amostras geralmente levam de 2 a 3 semanas e a produção em massa de 60 a 90 dias. Confirme as aprovações e a disponibilidade para o pedido proposto.






