
A confecção de um cinto de couro envolve especificar a estrutura, selecionar e cortar o couro, controlar a espessura, moldar a tira e a extremidade da fivela, dar acabamento às bordas, montar os acessórios e verificar o produto final. A sequência muda para cintos de camada única, forrados, acolchoados e reversíveis.
Para uma marca, entender essas etapas é útil ao analisar uma amostra ou comparar orçamentos de fábricas. Um bom briefing de produção explica como o cinto deve ser e qual deve ser seu desempenho. Ele também identifica as medidas e verificações necessárias para reproduzir a amostra aprovada em diferentes tamanhos e em pedidos subsequentes.
1. Escolha a construção antes de encomendar o couro.
Um cinto de camada única utiliza uma única tira de couro como corpo principal. Um cinto forrado combina uma camada externa e um forro; um cinto multicamadas pode adicionar um enchimento ou reforço entre elas. Um design reversível requer duas superfícies externas adequadas e ferragens que suportem a rotação pretendida. Essas escolhas afetam a espessura, o acabamento das bordas, a rigidez, o consumo de material e a montagem.
Especifique a espécie de couro, o curtimento (quando aplicável), o acabamento da superfície e a faixa de espessura. O termo "couro de flor integral" descreve a preservação da superfície da flor, não uma garantia de durabilidade. "Couro genuíno" não identifica uma qualidade específica nem comprova que o material seja couro dividido. Couro de flor integral, couro dividido e compósitos de couro e fibra exigem descrições claras, em vez de uma simples classificação de preço (de premium a econômico).
O couro curtido vegetalmente é frequentemente escolhido por sua firmeza e pelo trabalho tradicional de modelagem. Outros tipos de curtimento e acabamentos podem ser apropriados para cintos de moda ou sociais mais macios. Avalie o couro em si quanto à elasticidade, flexibilidade, transferência de cor, aderência do acabamento e o tratamento de borda desejado. O tipo de curtimento, por si só, não determina a resistência ou a capacidade de suportar todos os tipos de logotipo.
2. Transforme a tabela de medidas em uma especificação de corte.
Defina a medida final com um desenho. As marcas podem usar o ponto de contato da fivela ou outra referência acordada para um furo de ajuste selecionado. A margem de dobra, o comprimento da fivela, a posição dos furos e a sobra de tecido além do último furo afetam o molde. Adicionar cinco centímetros à etiqueta de uma calça pode ser uma aproximação para compras, mas não é um sistema de medidas para produção.
Por exemplo, se um projeto utiliza cinco furos com intervalos de 25 mm e as dimensões correspondem ao furo central, os dois furos externos ficam a 50 mm de cada lado dessa referência. Esta é uma especificação ilustrativa, não uma norma obrigatória do setor. Registre o espaçamento real entre os furos, o diâmetro ou o formato da ranhura e a tolerância de posição aceitável para o seu produto.
Os cortadores inspecionam os couros em busca de defeitos, áreas soltas, elasticidade e comprimento útil. As tiras longas para cintos restringem o rendimento de forma diferente das peças pequenas de couro. Marque as variações naturais aceitáveis e os defeitos excluídos antes de estimar o consumo. Um alto rendimento só é útil se as tiras resultantes atenderem à qualidade acordada; não existe uma porcentagem de encaixe universal que se aplique a todos os couros e designs.
3. Controle a espessura do corpo e dobre a fivela separadamente.
O couro pode ser dividido para ajustar a espessura total e afinado localmente para reduzir o volume em dobras ou bordas. Especifique a espessura final do corpo e a espessura restante nas junções críticas. Remover uma porcentagem fixa de cada dobra da fivela pode enfraquecer algumas estruturas ou deixar outras muito volumosas.
Para cintos com várias camadas, examine a superfície, o forro e qualquer reforço como um conjunto completo. Verifique o resultado após a colagem, costura e acabamento. As espessuras nominais dos componentes não descrevem completamente a pilha comprimida final. A barra ou presilha da fivela deve acomodar essa pilha sem cortá-la ou permitir folga excessiva.
As descrições tradicionais de "onças" para couro são aproximadas em termos de espessura; os desenhos de aquisição são mais claros quando incluem milímetros e tolerâncias. Para contextualizar, a Tandy lista um modelo específico de cinto de 9 a 10 onças com 3.6 a 4.0 mm de espessura . Esse exemplo de produto não estabelece a espessura correta para todos os cintos.
4. Corte a ponta, faça os furos e remova quaisquer elementos de marcação.
A ponta deve ser adequada à armação, ao passador e às presilhas da calça, além de combinar com o design visual. Pontas arredondadas, pontiagudas, afiladas e quadradas são todas válidas. Aprove um molde em tamanho real em vez de se basear apenas no nome do modelo, que pode ser interpretado de forma diferente por diferentes fornecedores.
O formato e a posição do furo devem permitir que o pino escolhido entre e se encaixe sem forçar. Inclua a ranhura da lingueta da fivela quando necessário. Para uma correia com catraca, a localização e o perfil da guia substituem a posição convencional do furo como dimensões críticas da interface.
A aplicação do logotipo pode ocorrer antes ou depois da montagem, dependendo do acesso e do processo. Especifique o tamanho, a posição, a orientação e a aparência da arte. Aprove um teste no acabamento de couro definitivo, seguido por uma amostra completa do cinto. Uma impressão atraente em uma amostra solta não revela se ela ficará sob um passador ou se dobrará sobre uma dobra.
5. Selecione um processo de borda que a construção possa suportar.
| abordagem de ponta | O que aprovar | O que verificar após usar a simulação |
|---|---|---|
| Borda polida | Suavidade da superfície, formato, cor e resposta adequada do couro | Aspereza, transferência de cor e alterações após flexão |
| Borda pintada | Preparação, sistema de revestimento compatível, cobertura e secagem ou cura. | Rachaduras, descamação, pegajosidade e aderência em torno de furos ou dobras. |
| Borda virada ou dobrada | Margem de dobra, volume, formato do canto e posição de costura | Abertura, irregularidades e danos nas costuras |
| Borda deliberadamente exposta | Corte limpo e características visuais acordadas. | Fibras soltas e abrasão inaceitável |
O brunimento está particularmente associado a couros curtidos vegetalmente, enquanto bordas pintadas ou torneadas oferecem outras opções visuais e de construção. Evite atribuir um único método de acabamento de borda obrigatório para todos os couros curtidos ao cromo. O acabamento, a estrutura da fibra e o design do produto determinam o que funciona melhor.
A pintura de bordas é um sistema que envolve preparação, aplicação e secagem ou cura. As instruções do fornecedor do material e a amostra finalizada devem orientar a sequência. Mais demãos não garantem automaticamente uma borda melhor, e o uso de máquina não elimina a necessidade de inspeção.
6. Monte e inspecione a conexão da fivela.
Parafusos e fechos de pressão permitem que uma fivela seja removida; costuras e rebites geralmente criam uma fixação projetada para permanecer fechada no uso diário. Selecione o método considerando a aparência, a manutenção e o desempenho. Nem uma dobra costurada nem um fecho metálico são automaticamente a opção mais resistente.
Verifique a folga do passador, o comprimento do parafuso, a posição do rebite, o posicionamento da costura e o movimento dos pinos. Uma correia costurada também precisa de uma linha e uma construção de ponto bem definidas. A costura à mão e a costura reta à máquina são processos diferentes; a costura, a linha, a tensão e a construção em si importam mais do que a afirmação genérica de que "feito à mão é mais resistente".
A homologação do hardware deve abranger a declaração do material, a geometria, o acabamento da superfície e a operação com a pulseira. Latão, aço e liga de zinco exigem projeto e acabamento adequados. O peso por si só não permite identificar o metal nem prever a durabilidade.
7. Verifique a correia acabada e guarde a referência.
Verificar dimensões, defeitos visuais, tonalidade, condição das bordas, posição do logotipo, ajuste e liberação. Quando relevante, acordar testes de flexão, adesão entre camadas, solidez da cor, acabamento das ferragens e retenção dos componentes. Definir o método e os critérios de aceitação para o mercado e uso pretendidos. Uma auditoria das instalações ou uma classificação ambiental do couro não substitui os testes do produto acabado.
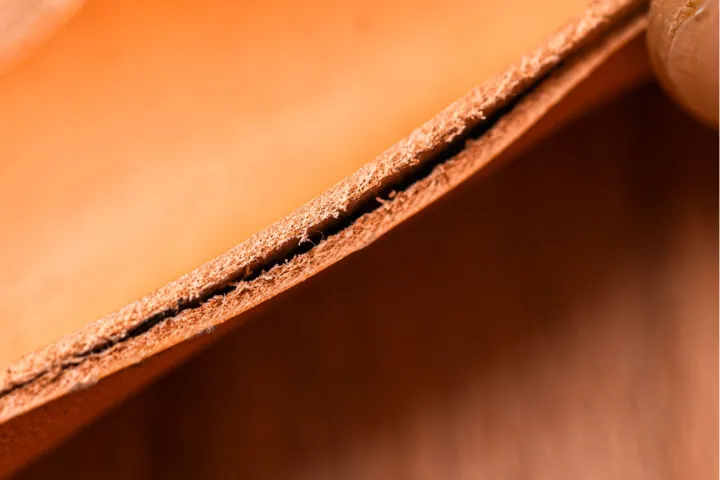
Uma secção transversal pode revelar a separação entre as camadas. Compare a construção finalizada com a amostra aprovada e investigue a adesão, quando aplicável; uma fotografia por si só não permite identificar a qualidade do couro.
Guarde amostras assinadas, desenhos datados, referências de materiais e um registro das alterações aprovadas. Compare as etiquetas de embalagem com a tabela de tamanhos. Se uma matéria-prima for alterada entre a amostra e o produto final, avalie se a alteração afeta o ajuste, o acabamento ou o desempenho antes de aceitá-la.
O que deve incluir um orçamento de fábrica
Solicite informações sobre o couro e o forro, ferragens, acabamento, montagem, embalagem, ferramentas e testes. As estimativas de rendimento devem refletir seus tamanhos e limites de defeito. Separe o preço de fábrica do frete, impostos e outros custos de importação. Preços de materiais para projetos "faça você mesmo" no varejo e estimativas de mão de obra de fábrica não são um modelo de custo confiável.
A Hoplok opera quatro instalações, totalizando 19,000 m²: a fábrica de cintos HongDing em Dongguan, a fábrica de bolsas Hoplok no Camboja, a fábrica de cintos Hongcen Max no Camboja e a ProPelli, uma empresa de acabamento de couro também no Camboja. A ProPelli recebe couro curtido de curtumes parceiros, é especializada em couro para cintos e outros acabamentos, e possui a certificação Gold da LWG. Trata-se de uma unidade de acabamento, não de um curtume.
Para a fabricação de cintos personalizados , a quantidade mínima de encomenda (MOQ) confirmada é de 300 cintos de couro ou 1,000 cintos de PU. A amostragem dos cintos leva de 2 a 3 semanas e a produção em massa de 60 a 90 dias. Forneça o desenho, a especificação do material, as quantidades de tamanhos e a data de lançamento prevista para que o processo de produção e o cronograma possam ser avaliados.
Para comparar orçamentos, utilize o guia de custos e rendimento de fabricação de correias.






