Alguns tipos de couro sintético podem ser estampados ou rebaixados, mas o processo deve ser adequado ao revestimento e à base específicos. Uma prensa térmica pode criar uma impressão em materiais compatíveis; uma ferramenta de rebaixamento artesanal produz um resultado diferente, geralmente mais superficial. Não existe uma temperatura, pressão ou tempo de contato universais para todos os produtos vendidos como couro PU ou PVC. Obtenha as orientações de processamento do fornecedor do material, faça uma peça de teste e inspecione o resultado após o resfriamento e a flexão antes de aprovar a produção.
Uma impressão que parece nítida imediatamente após a prensagem pode ficar mais frouxa posteriormente. Isso pode refletir a recuperação elástica, um acabamento que não aceita o processo ou pressão e calor inadequados. Aumentar a temperatura não é automaticamente a solução: revestimentos, adesivos e tecidos de suporte podem ser danificados antes que o relevo desejado se desenvolva.
Este guia compara a gravação em baixo-relevo artesanal, a prensagem a quente controlada e os processos industriais de alta frequência. Explica o que cada um pode fazer, como qualificar uma amostra e o que uma marca deve especificar ao encomendar um logotipo ou textura. A comparação diz respeito à seleção do processo; a disponibilidade em uma linha de produção específica deve ser confirmada com o fabricante.
A Ciência: Por que o couro sintético se comporta de maneira diferente do couro verdadeiro?
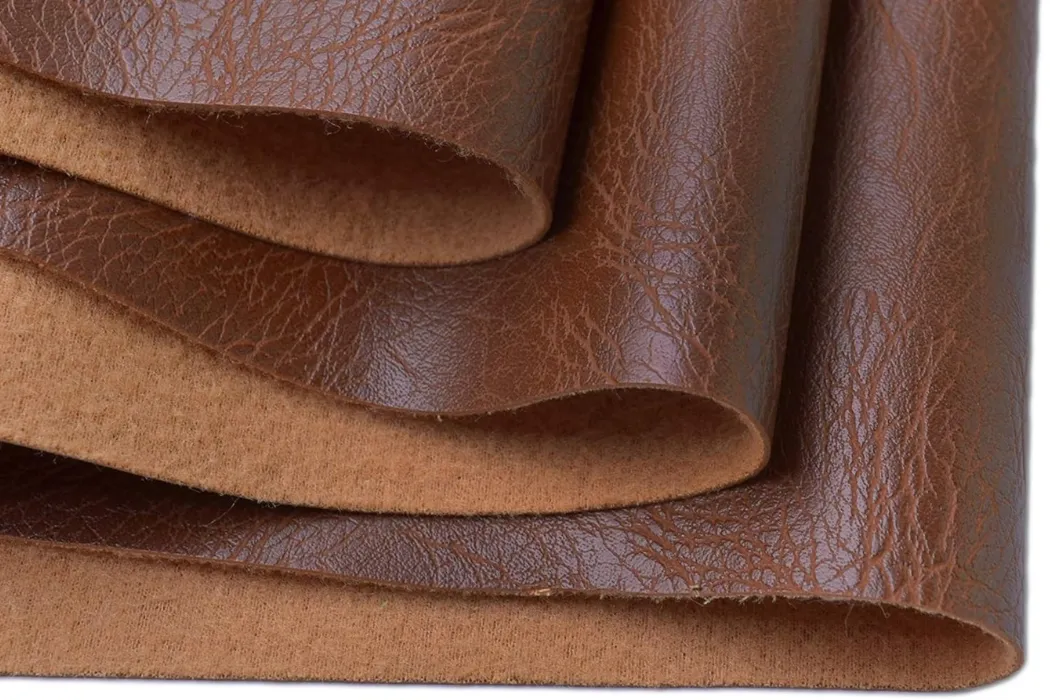
O couro possui uma estrutura de fibra de colágeno; as alternativas sintéticas podem combinar um revestimento de PU ou PVC, um suporte têxtil, espuma e adesivos. O couro curtido vegetal adequado pode ser trabalhado em ambiente úmido, mas esse método não é apropriado para todos os tipos de couro. Da mesma forma, nem todo revestimento de PU se comporta como um simples termoplástico. Informe-se sobre a composição completa do material e se ele é indicado para estampagem a quente, estampagem a frio ou processamento por radiofrequência.
O “Efeito de Memória” (Retorno à Mola)
O retorno elástico é a recuperação parcial de uma impressão após a remoção da pressão. Sua extensão depende do material, revestimento, padrão e processo. Verifique os detalhes retidos após o período de condicionamento recomendado pelo fornecedor, em vez de aceitar uma impressão recente como prova de durabilidade.
- Rebaixamento a frio: Alguns materiais de artesanato compatíveis mantêm uma marca útil sem calor. Outros recuperam substancialmente. Não existe uma porcentagem ou tempo de desbotamento universal confiável que se aplique a todos os couros sintéticos.
- Ajuste de calor: Com uma construção termorresistente, o aquecimento controlado pode ajudar a moldar a superfície. As condições de resfriamento e desmoldagem devem seguir as instruções do equipamento e do material; uma impressão a quente por si só não é prova de permanência.
Diferença entre as reações de PU e PVC
Nem todos os couros sintéticos reagem da mesma forma ao calor. Conhecer a diferença evita que seus projetos sejam arruinados.
- Material revestido com PU: A composição química do poliuretano, a espessura do acabamento, o suporte e o adesivo influenciam a resposta. Obtenha um limite de processamento para a classe específica; a sigla “PU” por si só não define uma temperatura segura ou um ponto de fusão.
- Material revestido com PVC: As formulações de PVC podem ser projetadas para estampagem ou soldagem por radiofrequência, mas a flexibilidade e os limites do processo variam. Não presuma que toda folha de PVC precise de mais calor do que toda folha de PU. Utilize os dados de aplicação e processamento recomendados pelo fornecedor.
Física da gravação em couro genuíno versus couro sintético
Utilize esta tabela para identificar a questão a ser resolvida antes de selecionar um processo.
| Material | Estrutura | Processo de avaliação | Após a formação |
|---|---|---|---|
| Couro Veg-Tan | Fibras de colágeno | Aplicação de couro úmido em couro próprio para modelagem, sem revestimento. | Seque e inspecione de acordo com as instruções do fornecedor de couro. |
| sintético revestido com PU | Polímero sobre tecido | Somente processos qualificados para a construção de revestimento/base | Verifique o relevo retido e os danos na superfície após o resfriamento. |
| sintético revestido de PVC | Formulação de PVC com revestimento e possível espuma. | Processo de estampagem a quente ou RF qualificado | Inspecione o relevo, as ligações e a distorção após o resfriamento. |
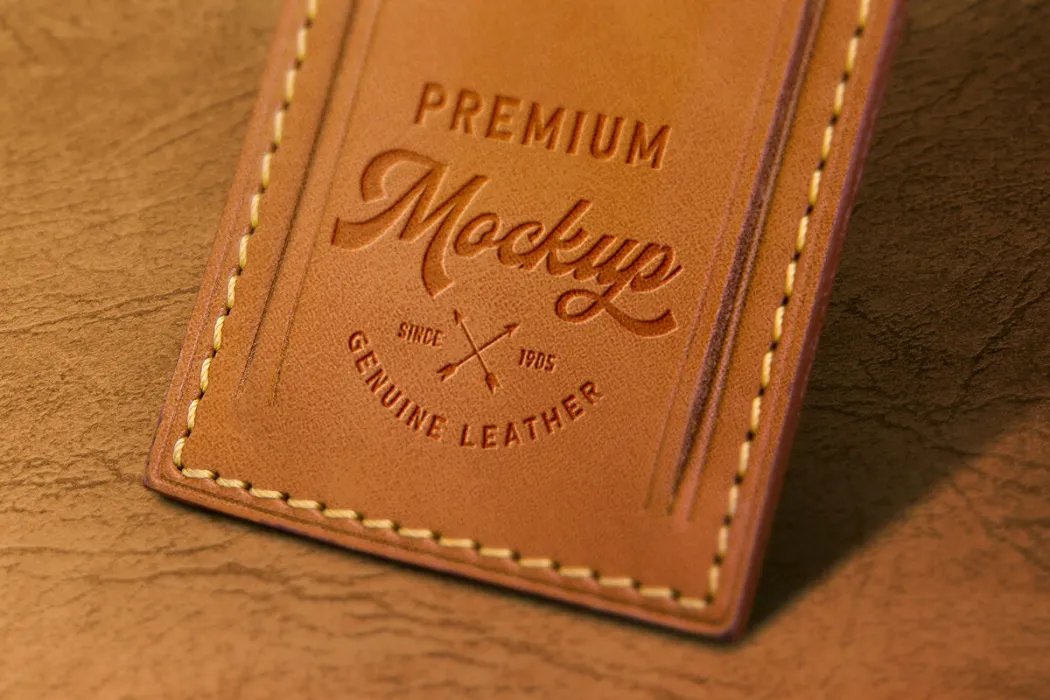
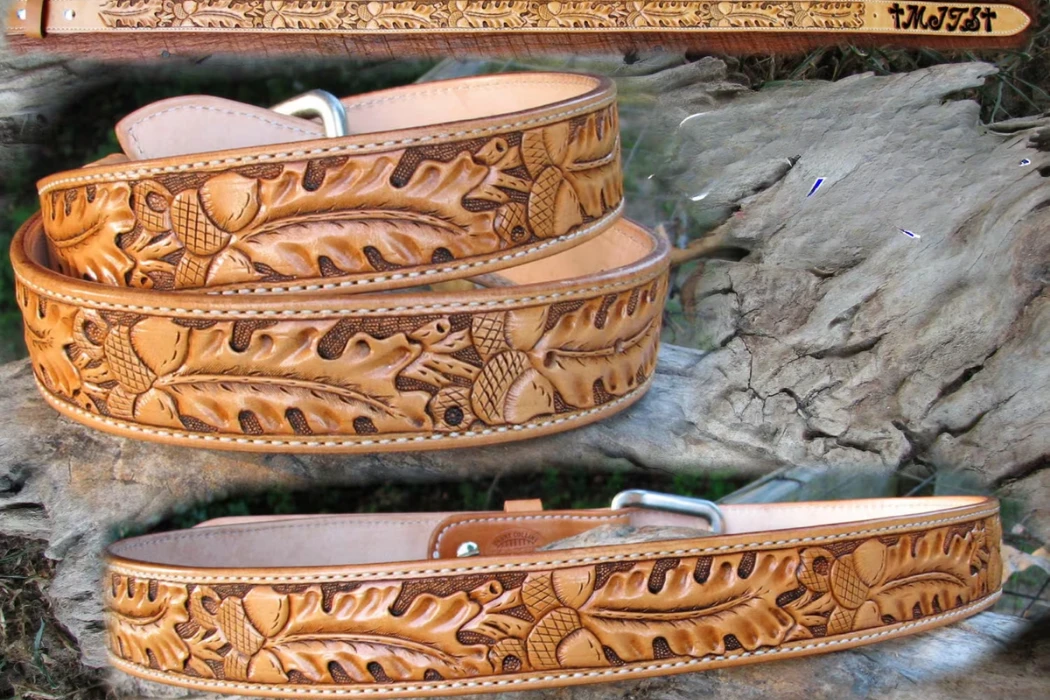
Imagem ilustrativa de um modelo em couro com relevo; a etiqueta "couro genuíno" apresentada não comprova que se trata de um produto em couro sintético ou de uma amostra de produção da Hoplok.
Método 1: O Método da Prensa Térmica (Resultados Profissionais de Estúdio)
Uma prensa térmica controlada é uma opção para logotipos repetíveis e texturas localizadas. Selecione a matriz, o suporte, a folha de desmoldagem e a máquina em conjunto: a área de contato e a espessura do material afetam a forma como o calor e a pressão atingem a superfície. Comece com as configurações escritas pelo fornecedor para o material escolhido e, em seguida, varie um parâmetro de cada vez em um pedaço de material descartado da produção. Guarde uma amostra aprovada e um registro das configurações finais.
Como escolher um dado adequado
Latão, magnésio e outros materiais para ferramentas são usados em diferentes aplicações de marcação. A escolha deve ser feita de acordo com a arte, o relevo, a prensa, a quantidade de produção e a recomendação do fornecedor da ferramenta. O latão é uma opção, mas não a única escolha profissional.
- Controle de calor: Pergunte como a matriz é aquecida e como sua temperatura de trabalho é medida. O contato e a temperatura uniformes em toda a área da marca são mais importantes do que uma classificação sem fundamentos dos metais utilizados nas ferramentas.
- Profundidade e bordas: Analise o desenho da ferramenta quanto à largura da linha, relevo e espaço livre ao redor da imagem. Teste letras pequenas e grandes áreas sólidas no material real; uma ferramenta excessivamente profunda ou afiada pode marcar ou cortar o revestimento.
Resfriamento e liberação da peça de trabalho
O resfriamento pode fazer parte de um ciclo de conformação qualificado. O ponto de contenção e liberação necessário depende da construção e do equipamento. Planeje esta etapa antes da prensagem para que a impressão não seja esticada ou achatada durante o manuseio da peça.
Utilize o ciclo estabelecido com o fornecedor da máquina. Para equipamentos que requerem parada para resfriamento, utilize o dispositivo ou procedimento aprovado; não improvise um bloco pesado em relevos delicados. Dois pontos a serem confirmados são:
A) Se o resfriamento ocorre na prensa ou em um dispositivo de fixação separado.
B) Como a peça é suportada e quando pode ser manuseada sem distorção. Registre esse critério nas instruções de trabalho e avalie a peça resfriada.
O que registrar em um teste de prensa térmica
Substitua as configurações genéricas da internet por um registro de teste para o material real. As leituras de pressão da máquina não são intercambiáveis com a pressão na face da matriz, portanto, mantenha também a identificação da máquina e da ferramenta.
| Material para qualificação | Base de temperatura | Base de permanência/liberação | Verificações adicionais |
|---|---|---|---|
| PU padrão (Poliuretano) | Gama aprovada pelo fornecedor para esta construção em PU. | Teste no revestimento e suporte especificados. | Achatamento do grão, danos na ligação e detalhes preservados |
| PVC/Vinil Espesso | Gama de produtos aprovada pelo fornecedor para este tipo de PVC. | Ciclo específico da máquina e do material | Distorção, danos superficiais e adesão de camadas |
| Vinil fino para moda | Confirme se a termoformagem é permitida. | Teste com apoio adequado | Enrugamento e encolhimento do revestimento |
| Compósito à base de plantas | Identifique primeiro o aglutinante, o revestimento e o suporte. | Não infira configurações a partir do conteúdo da planta. | Compatibilidade térmica e aderência do acabamento |
Método 2: Relevo artesanal e limites de protótipo
A Cricut lista o couro sintético ultrafino entre os materiais para sua ponta de relevo e identifica a ferramenta como compatível com as máquinas Cricut Maker que utilizam o sistema QuickSwap. Isso pode ser útil para avaliar desenhos de linhas em uma folha compatível. No entanto, isso não reproduz um logotipo estampado a quente de fábrica nem garante que um couro sintético produzido em série se comportará da mesma maneira. Consulte o guia de ferramentas e materiais da Cricut.
Relevo a frio vs. Relevo a quente
O método Cricut baseia-se inteiramente na pressão mecânica concentrada em um ponto minúsculo.
- Mecanismo: A ferramenta pressiona uma linha rebaixada no material sem removê-lo. Isso é um processo de rebaixamento, e não de gravação a laser ou de termoformagem.
- Adequação: Selecione uma configuração de material compatível e faça um pequeno teste. O fabricante observa que materiais espessos e compressíveis também podem ficar marcados pela carcaça da ferramenta.
- Colocação de materiais: Cricut's instruções de couro Especifique que o couro sintético deve estar com a face voltada para cima para a gravação em baixo-relevo. Siga as instruções de configuração da ferramenta; pré-aquecer uma folha ou base de corte com um soprador térmico não substitui a configuração adequada do material.
Por que um ferro de passar é uma referência de produção inadequada
Um ferro de passar doméstico e um carimbo manual oferecem controle limitado sobre a pressão de contato, o alinhamento e o tempo de permanência. Mesmo que uma amostra única pareça aceitável, o processo pode não ser repetível o suficiente para especificar um produto de marca.
- Ao controle: Ao comparar amostras de fornecedores, utilize uma máquina com dispositivo de fixação estável e um processo documentado. Um protótipo fabricado com ferramentas diferentes não permite definir o nível de detalhe que a fábrica consegue produzir.
- Danos superficiais: O aquecimento excessivo ou irregular pode vitrificar a madeira, alterar a cor ou separar camadas. Um pano de passar não estabelece uma temperatura de operação segura.
- Decisão: Caso o fornecedor do material não aprove a estampagem a frio ou a estampagem térmica, utilize um método de marcação a frio compatível ou solicite um teste na fábrica.
Método 3: Produção Industrial em Massa (Soldagem de Alta Frequência)
A soldagem de alta frequência (HF), também chamada de radiofrequência (RF), utiliza um campo eletromagnético para aquecer materiais compatíveis enquanto ferramentas aplicam pressão. O fabricante de equipamentos Forsstrom descreve um equipamento de 27.12 MHz para unir materiais de PVC e PU . A compatibilidade de um determinado tecido revestido ainda precisa ser testada. A formação de um logotipo ou relevo requer ferramentas e construção adequadas; a soldagem não é automaticamente o método de marcação correto.
Comparando os ciclos de produção
Tanto as prensas a quente quanto os equipamentos de radiofrequência podem fazer parte da produção industrial. Selecione um processo que considere o material e a amostra aceita e, em seguida, compare seu ciclo real, requisitos de manuseio e taxa de rejeição.
- Tempo de ciclo: Solicite um ciclo completo, incluindo carregamento, conformação, resfriamento e descarregamento. O tempo de permanência da prensa ou o tempo de ativação do sistema de radiofrequência, por si só, não determina a produção horária final.
- Limites de qualidade: Avalie a retenção de grãos, a alteração de cor, a adesão e a distorção da peça com cada processo. O aquecimento por radiofrequência não garante uma superfície sem danos nem elimina a necessidade de controle do processo.
O que verificar em uma amostra de RF
Um eletrodo e um dispositivo de fixação podem criar uma solda localizada ou um efeito moldado quando o material responde à energia de radiofrequência. O resultado final depende da construção das camadas, do projeto da ferramenta e do controle do processo. Peça ao fornecedor para demonstrar o efeito no material escolhido, em vez de inferir o resultado a partir de uma amostra feita com outro material.
Analise estas funcionalidades na amostra:
- Alívio: Avalie o resultado visual e se é necessário medir a profundidade. Verifique se há afinamento, rasgos ou achatamento ao redor do desenho.
- Arestas: Inspecione caracteres pequenos, cantos e o contorno da impressão do eletrodo para verificar se a definição é consistente.
- Retenção: Inspecione a amostra após o resfriamento, condicionamento e flexão representativa. Nem a radiofrequência nem a estampagem a quente justificam uma garantia universal de recuperação zero.
Comparação de Metodologias de Relevo
Esta tabela ajuda os gestores de marca a decidir qual método se adequa à sua escala de produção e aos seus requisitos de qualidade.
| Forma | Resultado para se qualificar | Avaliação de resultados | Necessidade de ferramentas | Mais Adequada Para |
|---|---|---|---|---|
| Faça você mesmo (Cricut) | Linha rebaixada em folha compatível | Depende da arte e do manuseio da folha. | Máquina, carcaça e ponta compatíveis | Trabalho artesanal e protótipos de obras de arte em quantidade limitada. |
| Imprensa de calor | Impressão localizada em material compatível | Meça o ciclo de produção completo. | Teste de matriz, dispositivo e processo | Testes e produção de logotipos com equipamentos adequados. |
| Soldagem por alta frequência (industrial) | Efeito de solda ou moldagem em construção compatível com radiofrequência | Valide a saída com carga e resfriamento reais. | Qualificação de eletrodos, suportes e materiais | Aplicações industriais compatíveis de conformação/união |
Especificando ferramentas personalizadas para uma marca
Forneça ao fornecedor de ferramentas um logotipo vetorial, o tamanho final desejado, a referência de posicionamento e uma amostra física do material. Indique se a arte deve ser em relevo ou rebaixada. Linhas finas que são legíveis na tela podem não ser reproduzidas com nitidez em um revestimento texturizado.
Antes de encomendar as ferramentas, defina quem será o proprietário, onde serão armazenadas, o que a aprovação da amostra abrange e como os pedidos subsequentes serão atendidos. Se for proposta uma ferramenta combinada de conformação e corte, avalie tanto a aresta quanto a impressão da superfície. Solicite à Hoplok a confirmação do equipamento proposto e de quaisquer etapas subcontratadas antes de atribuir esse processo a um pedido.
Erros comuns: por que seu design desaparece ou derrete
O desbotamento, o aspecto vitrificado e a delaminação podem surgir tanto do material quanto das configurações. Comece confirmando se a construção é adequada para o processo. Em seguida, compare as condições de contato da ferramenta, temperatura, tempo de permanência, pressão e liberação com o teste aprovado. Rejeite peças com revestimento ou base danificados, em vez de considerar um relevo mais profundo como sinônimo de melhor qualidade.
A superfície “queimada”
O superaquecimento ou o tempo de permanência excessivo podem alterar a textura e o brilho, descolorir a superfície ou danificar a aderência. O ponto em que isso ocorre varia de acordo com a construção; o nome do material não define um limite de processo.
- Vidros: Uma área lisa e brilhante ao redor do logotipo pode indicar um achatamento indesejado do acabamento. Verifique o calor, a pressão, a folga das ferramentas e os materiais de proteção em comparação com a amostra aprovada.
- Borbulhando: Bolhas ou camadas separadas exigem investigação de compatibilidade térmica, umidade e integridade da adesão. Interrompa o teste e consulte o fornecedor do material em vez de aplicar mais pressão para encobrir o defeito.
A imagem “fantasma” (retorno à mola)
Se um desenho perder definição após a liberação, compare-o com a amostra de controle retida após o mesmo período de condicionamento. Confirme se o padrão, o substrato ou o ciclo de impressão foram alterados. A recuperação não é a única explicação para uma marca fraca.
Quando o resfriamento controlado fizer parte do processo validado, siga esse procedimento e registre as condições de liberação. Se o alívio persistir, reavalie a adequação do material e das ferramentas. Não imponha um tempo fixo de bloqueio de resfriamento para classes de materiais não relacionadas nem assuma que uma gramatura maior seja mais segura para o projeto.
Guia de solução de problemas
Utilize esta tabela de diagnóstico para evitar erros comuns em seu material.
| Problema | Aparência visual | Causa raiz | The Fix |
|---|---|---|---|
| O design desaparece | Nítido no início, depois fica desfocado/achatado. | Recuperação ou combinação inadequada de material/processo | Verificar novamente a aprovação do material, as ferramentas e o procedimento de resfriamento/liberação. |
| Bolhas de superfície | Bolhas ou bolsas de ar sob a pele. | Possíveis danos causados pelo calor ou pela ligação | Interrompa o teste e compare-o com os limites de processamento do fornecedor. |
| Bordas Derretidas | As bordas do desenho são indefinidas/imprecisas. | Calor excessivo, pressão ou ferramentas inadequadas. | Analise a ferramenta e altere uma variável de processo por tentativa. |
| Apoio à Separação | O tecido se desprende do plástico. | Falha de vínculo ou incompatibilidade de garantia | Analise a construção e o processo com o fornecedor do material. |
Relevo vs. Baixo-relevo vs. Gravação a laser em couro sintético
Não processe PVC ou couro sintético não identificado com laser. O fabricante de lasers Trotec lista o PVC e outros materiais inadequados, pois o processamento pode gerar emissões perigosas e danificar o equipamento. A mera indicação de "livre de PVC" não garante aprovação total: revestimentos, aditivos, adesivos e bases também devem ser adequados ao laser e ao sistema de extração escolhidos.
Definindo os termos
Esses três termos são frequentemente usados como sinônimos em marketing, mas representam processos físicos distintos com resultados diferentes:
- Gravação: Geralmente descreve um padrão em relevo, feito com ferramentas apropriadas ao material e ao efeito desejado. Em discussões comerciais sobre couro, o termo também é usado de forma genérica para texturas impressas, sendo necessária a aprovação de uma amostra física.
- Gravação: Uma impressão rebaixada pressionada na superfície. Muitos logotipos estampados têm essa aparência. Indique o resultado desejado no desenho, em vez de se basear apenas na terminologia.
- Gravação a laser: Remove ou altera o material da superfície usando um laser. A cor e a profundidade obtidas dependem do substrato completo; não revela necessariamente uma camada de tecido contrastante.
Aviso de segurança: Lasers e PVC
Obtenha a identificação do material e a documentação de segurança/processamento disponível junto ao fornecedor e, em seguida, solicite a confirmação de adequação ao fornecedor do equipamento a laser. Uma FISPQ (Ficha de Informações de Segurança de Produtos Químicos) pode não descrever todas as camadas ou todas as emissões do processo, portanto, não deve ser considerada como uma aprovação geral do laser.
Não utilize o teste de chama como aprovação: a aparência, o cheiro ou um teste improvisado com fio de cobre não qualificam um compósito desconhecido para processamento a laser. Mantenha materiais não identificados fora do laser e busque documentação do fornecedor ou um profissional qualificado para identificação do material.
Comparação de segurança e técnica
Compare os requisitos do processo em vez de rotular automaticamente todos os métodos que não utilizam laser como seguros.
| Técnica | Processo Físico | Segurança em PVC | Efeito Visual |
|---|---|---|---|
| Relevo/baixo-relevo a quente | Moldagem controlada em material aprovado | Somente dentro das condições de processamento aprovadas pelo fornecedor. | Textura 3D, Cor Tonal |
| Relevo a frio (Cricut) | Pressão Mecânica | Sem aquecimento; siga as instruções da máquina/material. | Indentação sutil |
| Gravação a laser | Vaporização (Combustão) | Não adequado para PVC ou composições não identificadas. | Alto contraste (camada queimada/removida) |
Perguntas frequentes
1. Posso usar um secador de cabelo para fazer relevo em couro sintético?
Um secador de cabelo não fornece pressão e temperatura controladas para um ciclo de estampagem repetível. Não é uma maneira útil de qualificar um logotipo de produção. Utilize o processo aprovado pelo fornecedor do material e do equipamento; não o substitua por ferramentas improvisadas que aqueçam mais.
2. A gravação em relevo no couro sintético é permanente?
A retenção depende do material e do processo. A gravação em baixo-relevo a frio pode ser útil em chapas compatíveis, enquanto processos a quente ou por radiofrequência podem produzir outros efeitos. Aprove o resultado após o resfriamento e os respectivos testes de condicionamento, flexão e fricção. Nenhum método garante que todas as marcas durem por toda a vida útil do produto.
3. Qual é a melhor temperatura para gravar em couro PU?
Não existe uma temperatura ideal única para couro PU. A composição química do revestimento, a espessura, o suporte e os adesivos influenciam o limite. Consulte o fornecedor do material para obter uma faixa de temperatura de processamento e registre a temperatura, o tempo de cura, a pressão, as ferramentas e as condições de desmoldagem de um teste bem-sucedido.
4. A gravação em relevo danifica o couro sintético?
Sim. Possíveis defeitos incluem achatamento da textura, descoloração, danos no revestimento e separação do suporte. Verifique a área ao redor do logotipo, bem como o próprio logotipo. A impressão é um tratamento decorativo; não afirme que ela reforça o material sem evidências relevantes.
5. Como os fabricantes criam a textura de jacaré em couro sintético?
Texturas quadriculadas ou semelhantes a peles de répteis podem ser formadas usando placas padronizadas, rolos ou outros processos de fabricação de superfície, dependendo da composição do material. O padrão é uma aparência artificial e não identifica uma espécie animal. Obtenha uma amostra de textura aprovada e confirme como ela será reproduzida em grande escala.
6. Posso usar um ferro de passar roupa comum?
Considere o uso de ferro de passar apenas se o fornecedor do material permitir especificamente e fornecer instruções. Um ferro de passar doméstico não substitui uma prensa de produção controlada. Para aprovação do fornecedor, solicite uma amostra fabricada com o material, as ferramentas e o processo de produção propostos.
Conclusão: Qualifique o material e o processo.
A marcação bem-sucedida de couro sintético começa com a identificação da sua estrutura completa. Selecione um processo de marcação compatível, defina se a aparência será em relevo ou rebaixada e guarde uma amostra resfriada e testada. Registros escritos das configurações e das ferramentas ajudam a distinguir um resultado de produção consistente de um teste isolado bem-sucedido.
Uma amostra de artesanato pode ajudar a avaliar a arte, mas uma marca também precisa analisar o posicionamento, a consistência e a preservação dos detalhes nos produtos finais. Inclua defeitos aceitáveis e condições de inspeção na especificação de compra para que a fábrica e o comprador cheguem à mesma conclusão.
Para projetos personalizados de bolsas , cintos ou carteiras Hoplok, envie a referência do material, a arte vetorial, o tamanho do logotipo e o efeito desejado junto com sua solicitação. Solicite uma análise de viabilidade e uma amostra antes de definir as especificações de produção. Entre em contato com a Hoplok para discutir o método de personalização mais adequado ao seu produto.