
A borda de um cinto sem pintura requer um perfil definido, acabamento superficial e padrão de inspeção. Aqui, "borda crua" significa a borda cortada exposta do couro curtido, não uma pele crua não tratada. Chanfro, vinco e brunimento são operações separadas, e o design pode utilizar algumas ou todas elas.
O chanfro remove material de um canto. O vinco cria uma linha próxima à borda, com ou sem calor, dependendo da ferramenta e do material. O brunimento suaviza a borda exposta por meio de um processo apropriado. Um vinco decorativo não é uma barreira à prova d'água e nenhuma dessas operações garante uma vida útil fixa do produto.
Para a confecção de cintos de couro personalizados , aprove o formato de borda desejado na própria peça de couro antes de definir os parâmetros de produção. O fluxo de trabalho a seguir explica como selecionar as ferramentas, realizar testes e definir um resultado consistente para cintos de moda comuns.
Quais são as diferenças entre chanfrar, vincar e brunir?
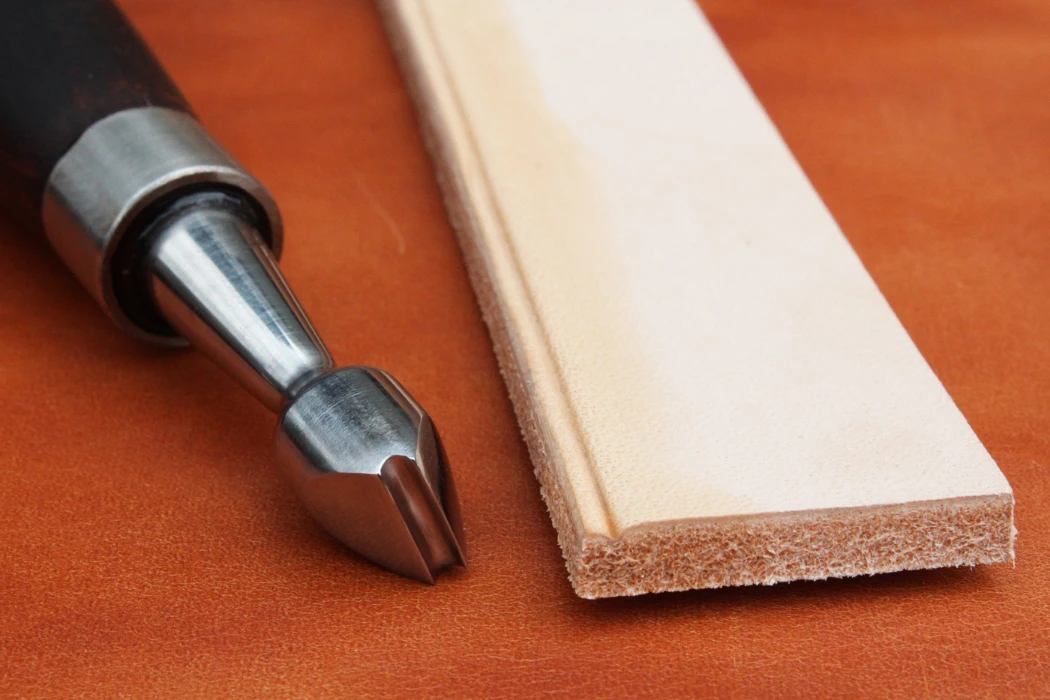
As três operações atuam em diferentes partes da borda. O chanfro altera o perfil do canto; o vinco adiciona uma linha controlada na face próxima à borda; o brunimento atua na superfície da borda exposta. A sequência e a adequação de cada uma dependem da construção e da aparência desejada.
Biselamento: controle do perfil do canto
Uma chanfradora de bordas corta uma tira estreita do canto. O objetivo é obter o formato e a textura desejados, mantendo a largura e a espessura necessárias. A remoção excessiva de material pode deixar a borda muito fina ou irregular. O chanfro não corrige todos os defeitos de corte, portanto, verifique primeiro as dimensões da tira e a qualidade do corte.
Vincos: definem os detalhes da borda
Uma vincadora marca uma linha a uma distância selecionada da borda. Algumas ferramentas possuem um guia; outras dependem mais do controle do operador. O calor pode alterar a aparência de um artigo adequado, mas um vinco não necessariamente escurece e não é prova de maior resistência. Especifique a posição, a largura, a continuidade e o contraste aceitável da linha na amostra.
O fabricante de ferramentas Vergez-Blanchard descreve os chanfradores como ferramentas para moldar bordas e os vincadores como ferramentas para marcar contornos , com uso a quente ou a frio dependendo da técnica e do tipo de couro. Essas funções devem permanecer distintas no briefing de produção.
Bordas sem pintura e bordas pintadas são opções de design.
Uma borda exposta e polida pode ser adequada para um determinado artigo de couro e estética. Uma construção com borda pintada também pode ser apropriada quando o sistema é compatível com o substrato e o uso. A pintura não é garantia de couro rachado de baixa qualidade, e uma borda sem pintura não garante a qualidade do couro de flor integral. Inspecione ambos os acabamentos para verificar a aparência e o desempenho acordados.
| Divisão de | Ação física | Critérios de aprovação |
|---|---|---|
| Chanframento | Remove material em um canto | Perfil, consistência e dimensões retidas |
| Vincos | Marca uma linha perto da borda. | Posição, continuidade, contraste e ausência de danos |
| Queimado | Suaviza a superfície da borda exposta | Sensação, aparência e comportamento da superfície |
| Pintura de bordas, se especificado | Aplica um sistema de revestimento de bordas selecionado | Cobertura, adesão, flexibilidade e aparência. |
Como escolher as ferramentas para trabalhar com couro?
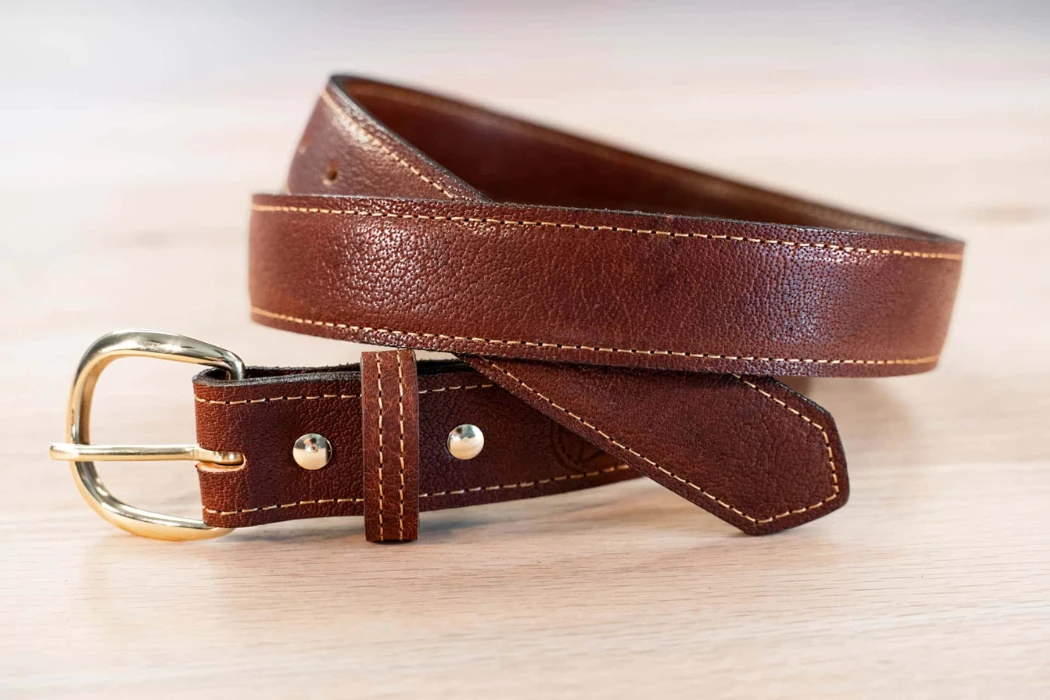
Escolha a ferramenta pela sua geometria e pelo resultado da amostra. Os tamanhos numerados dos chanfradores são específicos para cada produto; um nº 3 de uma gama não corta necessariamente o mesmo perfil que um nº 3 de outra. Registre o fabricante, o modelo e a largura de corte, juntamente com a espessura de couro aprovada.
Use as tabelas de tamanhos como ponto de partida.
As ferramentas de chanfrar de borda reta Craftool e TandyPro com borda arredondada utilizam dimensões diferentes e faixas de espessura de couro recomendadas para seus tamanhos numerados. É por isso que a regra universal de que “couro de 3.5 mm equivale ao tamanho nº 3” não é confiável. Compare as ferramentas candidatas no mesmo pedaço de couro e escolha o perfil que corresponde ao desenho.
Selecione um vincador e um guia para o desenho.
Uma vincadeira a frio pode ser adequada para alguns artigos curtidos vegetalmente; uma ferramenta aquecida pode ser mais adequada para um acabamento diferente ou para a aparência desejada. Uma ferramenta usada manualmente não requer necessariamente uma chama aberta. Siga as instruções de operação do fabricante da ferramenta e confirme a distância guia em relação à largura da borda disponível e a quaisquer costuras.
Registre as configurações nos termos da própria ferramenta.
A indicação no controlador não corresponde automaticamente à temperatura em graus Celsius. Por exemplo, as instruções de temperatura para ferro de passar Regad FC referem-se às indicações do controlador para um ferro e fonte de alimentação específicos. Não transfira essas indicações para outro modelo nem as utilize como uma regra geral de temperatura para couro.
Mantenha as superfícies de corte e de contato.
Inspecione a nitidez da lâmina de biselar e a limpeza da lâmina de vinco antes da produção. Siga o método de manutenção do fabricante e preserve a geometria da ferramenta. A granulometria do abrasivo, o composto de polimento e a frequência de manutenção devem ser adequados à ferramenta; o tratamento diário obrigatório com pasta diamantada ou a prescrição de lixamento não são universais. Verifique novamente a amostra após a afiação ou a troca da ponta.
Qual fluxo de trabalho produz uma borda chanfrada consistente?
Estabeleça o processo em uma peça representativa antes de prosseguir para as tiras acabadas. Utilize o mesmo artigo de couro, espessura, acabamento e preparação pertinentes da produção. Mantenha uma referência física aprovada para que operadores e inspetores avaliem o mesmo resultado.
1. Inspecione e verifique a alça.
Verifique a largura, a espessura, a precisão do corte e os defeitos da superfície. Apoie a peça com segurança e posicione as mãos fora da trajetória de corte. Uma tira irregular ou em movimento dificulta a obtenção de uma borda uniforme, mesmo com uma ferramenta afiada. Corrija o problema de corte subjacente antes de tentar disfarçá-lo com um chanfro mais profundo.
2. Teste a geometria da ferramenta
Siga as instruções do fabricante da ferramenta quanto à orientação e ao movimento. Deixe o canal de corte encaixar no canto sem forçá-lo contra a face. Ajuste em um pedaço de material de descarte até que a seção removida e a borda restante correspondam ao perfil aprovado. Não existe um único ângulo de mão que funcione para todos os designs de chanfrador e artigos de couro.
3. Execute a sequência planejada.
Use um movimento controlado e inspecione a borda à medida que o trabalho avança. Trate as extremidades, curvas e áreas de dobra de acordo com o desenho, em vez de forçar o mesmo traço em todos os lugares. Se a ferramenta falhar, pare para verificar o fio, a geometria, o suporte e a estrutura local do couro antes de continuar.
4. Prepare o acabamento
Remova os resíduos soltos sem danificar a superfície. Se lixar, umedecer, aplicar goma, cera ou outro auxiliar de brunimento fizer parte do processo proposto, verifique a compatibilidade e o efeito sobre a aparência. Siga as instruções do material e do equipamento. Uma granulometria abrasiva fixa ou uma velocidade fixa da brunidora elétrica não são adequadas para todos os tipos de couro, ferramentas e acabamentos.
5. Inspecione o resultado antes da publicação.
Verifique ambas as faces e toda a extensão da borda, incluindo a ponta e a extremidade da fivela. Procure por ranhuras, áreas finas, arredondamento irregular, fibras soltas e alterações nas dimensões da pulseira. Mantenha qualquer retrabalho permitido dentro da especificação acordada e confirme o resultado após o retrabalho.
| Registro do processo | Exemplo do que documentar |
|---|---|
| Material | Referência do artigo, cor, acabamento e gama de espessuras |
| ferramenta | Fabricante, modelo, tamanho e condição |
| Perfil | Aparência do chanfro aprovada e dimensões mantidas. |
| Rota final | Preparação, auxiliar de acabamento compatível e sequência |
| Aceitação | Referência visual, defeitos críticos e retrabalho permitido. |
Quando a preparação com umidade é apropriada?
Alguns processos de trabalho em couro utilizam umedecimento controlado, frequentemente chamado de imersão, mas não é um requisito universal antes da marcação. A preparação adequada depende do tipo de couro e seu acabamento, da ferramenta utilizada e da marca desejada. A água pode alterar a cor ou deixar marcas em alguns artigos, portanto, teste a compatibilidade antes de aplicá-la na produção.
Confirme a preparação com as instruções de materiais e ferramentas.
Utilize uma amostra representativa para comparar o processo proposto, seja ele a seco ou úmido. Registre a quantidade e o método de aplicação em termos práticos de produção. Não prescreva um tempo de espera exato ou uma porcentagem de água na esponja para cada peça; a absorção e a secagem variam de acordo com o material e as condições.
Verifique se há alterações visíveis e dimensionais.
Após a secagem completa da peça de teste, inspecione se há marcas d'água, diferenças de cor, inchaço, distorção e danos no acabamento. Não tente disfarçar uma marca acidental umedecendo toda a peça, a menos que esse método de retrabalho tenha sido aprovado para o artigo. Um processo que parece aceitável enquanto úmido pode apresentar diferenças após a secagem.
Evite suposições infundadas sobre calor e umidade.
Uma superfície molhada não constitui uma barreira protetora que torne qualquer configuração de ferramenta quente segura. Da mesma forma, um determinado período de espera não comprova que a umidade atingiu uma profundidade segura. Siga o procedimento de teste aprovado e as instruções do equipamento; interrompa o uso se a superfície apresentar bolhas, queimar ou sofrer alterações inesperadas.
- Registre se o processo aprovado utiliza umidade.
- Utilize o mesmo preparo de material durante o teste e a produção.
- Avalie o aspecto final após a secagem e o manuseio.
- Reavalie após alterações na cor ou no acabamento de um artigo de couro.
É importante distinguir a preparação para umidade da alegação de resistência à água da correia final. Vincos e brunidos não tornam automaticamente uma borda exposta à prova d'água.
Como o calor, a pressão e o movimento devem ser controlados?
O resultado depende da ferramenta, do material, da pressão, do tempo de contato e do movimento em conjunto. Uma configuração adequada para um artigo pode danificar outro. Nem a etiqueta de curtimento nem a expressão "grão integral" estabelecem uma temperatura segura ou uma força necessária.
Aprovar uma janela de processo sobre material representativo
Comece seguindo as orientações do fabricante da ferramenta e teste o material pretendido. Altere uma configuração relevante de cada vez e compare o resultado com a aparência aprovada. Registre a configuração do controlador, a ponta, a preparação e o método de operação, incluindo quaisquer etapas de aquecimento ou verificação exigidas pelo equipamento.
Defina o limite em vez de uma receita universal.
Especifique a posição da linha, a continuidade, o contraste e a profundidade ou aparência aceitáveis no desenho e na amostra física. Selecione uma guia que funcione com o perfil da borda e a costura. Não use um deslocamento fixo de 1.5 a 2.0 mm, força de 2 kg ou velocidade de deslocamento, a menos que tenha sido aprovado para esse projeto.
Verificar consistência no manuseio
Mantenha contato e suporte controlados enquanto a ferramenta se move em trechos retos e curvas. Tempo de contato, pressão ou calor excessivos podem danificar o material, mas não existe um limite universal de um segundo para queimaduras. Se o resultado mudar durante a produção, inspecione a ponta, as configurações, a preparação do material e o método do operador antes de reiniciar.
| Problema observado | Itens a investigar |
|---|---|
| Linha ondulada ou deslocada | Guia de contato, formato da alça, suporte e seleção de ferramentas |
| Contraste variável | Variação do material, preparação, contato e termofixação |
| Arrastar ou arranhar | Condição da ponta, contaminação, geometria e acabamento da superfície. |
| Ardente ou com bolhas | Compatibilidade do processo, calor, tempo de contato e preparação. |
| Borda excessivamente cortada ou fina | Geometria da biseladora, controle da ferramenta e dimensões iniciais |
Não repita automaticamente uma passada a quente nem reumedeça uma área danificada. Avalie se o retrabalho atende às especificações aprovadas; rejeite ou corte novamente um componente quando isso não for possível. A inspeção da borda acabada deve incluir tanto a aparência quanto quaisquer verificações relevantes de desempenho do produto.
Perguntas frequentes
É possível vincar couro sem usar calor?
Sim, algumas ferramentas e artigos de couro podem ser vincados a frio. Confirme o método e a aparência em uma amostra. O vinco a frio não é inerentemente inferior, e uma linha escura a quente não é necessária para todos os designs.
Qual o tamanho de chanfrador adequado para uma correia de 3.5 mm?
Verifique as dimensões e recomendações para a gama exata de ferramentas e, em seguida, teste-as no material. Os números de tamanho não são universais entre fabricantes ou modelos. Aprove o perfil de borda restante, em vez de se basear apenas no número.
Por que uma chanfradeira pula ou rasga a borda?
As possíveis causas incluem uma ferramenta cega ou inadequada, suporte inconsistente, orientação da ferramenta ou variação local do material. Inspecione esses fatores antes de alterar a pressão ou remover mais material. Siga as instruções de afiação do fabricante quando a manutenção for necessária.
Qual a distância ideal entre a dobra e a borda?
Defina a distância no desenho, considerando o chanfro, a largura da tira, a costura e a borda desejada. Uma ferramenta guiada pode ajudar a repetir a distância aprovada, mas nenhum deslocamento único é obrigatório para todas as correias.
O chanfro deve ser feito antes do brunimento?
Quando ambas as operações são especificadas, o chanfro geralmente dá forma ao canto antes da obtenção da superfície brunida final. Confirme a sequência completa com o material e a decoração reais para que as operações posteriores não comprometam o resultado aprovado.
Qual a temperatura ideal para couro curtido vegetal?
Siga as orientações do fabricante do equipamento e faça um teste com o material. Registre a ferramenta exata e a configuração do controlador; não presuma que um número no controlador represente a temperatura da ponta medida ou que uma única faixa de temperatura se aplique a todo o couro curtido vegetalmente.
Aprovar uma especificação Edge para produção.
Uma borda sem pintura e com acabamento impecável começa com um perfil definido e um teste no couro pretendido. Registre a ferramenta, a preparação, a sequência e os critérios de aceitação, e então inspecione a produção em comparação com a referência física. Nem um vinco decorativo nem uma borda polida substituem o teste do cinto completo.
Para um projeto de cinto Hoplok , envie a sua preferência de material, dimensões da tira, referência da borda, desenho da costura e da linha de vinco. Confirme o acabamento proposto e aprove-o através de uma amostra. Os pedidos mínimos são de 300 cintos de couro genuíno ou 1,000 cintos de PU; a amostragem dos cintos geralmente leva de 2 a 3 semanas e a produção em massa de 60 a 90 dias, com o frete planejado separadamente.






