
Uma auditoria em uma fábrica de bolsas de couro ajuda o comprador a avaliar se o local proposto atende aos requisitos do pedido. Ela deve correlacionar a documentação com as operações reais, depoimentos dos trabalhadores e verificações representativas do produto. Uma auditoria reduz a incerteza, mas não garante todos os lotes futuros nem substitui a gestão contínua de fornecedores.
Este guia abrange evidências das instalações, rastreabilidade de materiais, controles de corte e costura, inspeção, competência da equipe e ações corretivas. Defina os critérios de auditoria com base nas especificações da bolsa, nos requisitos de destino e nos padrões acordados. A velocidade da máquina ou o nome de um certificado, por si só, não garantem um resultado de alta qualidade.
Por que uma auditoria completa da fábrica é fundamental para marcas de luxo?
Uma auditoria de fábrica pode revelar discrepâncias entre a oferta do fornecedor e a realidade do local, dos materiais e dos controles de produção. Analise as evidências sociais, ambientais e de qualidade do produto separadamente e, em seguida, avalie como as constatações não resolvidas afetam o pedido proposto.
Os três pilares: ética, consistência do produto e sustentabilidade.
Organize a auditoria em torno de três questões práticas:
- Responsabilidade social: As práticas de emprego e as condições de trabalho são compatíveis com a legislação aplicável e com o quadro de auditoria social acordado?
- Consistência do produto: A fábrica pode demonstrar produção e inspeção controladas em conformidade com as especificações da embalagem?
- Evidências ambientais: As alegações relativas a materiais e instalações são comprovadas por registros atuais e relevantes?
Mitigando as vulnerabilidades da cadeia de suprimentos e os riscos de certificação
Verifique a autenticidade e o escopo da auditoria sem presumir que credenciais falsificadas sejam comuns em toda uma região de produção. Compare a identidade do local, a data da auditoria, o auditor e as conclusões, e revise as evidências de acompanhamento. Qualquer visita, anunciada ou não, deve seguir o programa e os procedimentos de acesso aplicáveis.
Se um cliente tiver seu próprio código de fornecedor ou programa de auditoria, obtenha os requisitos atuais diretamente desse cliente. Não trate a iniciativa de sustentabilidade de outra marca como um padrão universal para fábricas de sacolas, nem crie uma regra comum de renovação anual.
- Confirme a origem do relatório de auditoria, o escopo do local e as principais conclusões.
- Verifique os requisitos reais do fornecedor do cliente e revise o cronograma.
- Separe as observações do local de trabalho das evidências de conformidade química do produto; uma simples inspeção não pode comprovar a composição do material.
Registre as conclusões e as limitações da auditoria. Use-as para decidir quais evidências adicionais, ações corretivas ou validações de produto são necessárias antes da produção.
Etapa 1: Verificação das evidências de auditoria social e ambiental
Ao avaliar um fornecedor como a Hoplok, analise o relatório de auditoria social atual da instalação em questão, incluindo seu escopo, conclusões e registros de acompanhamento. As evidências da auditoria social e os resultados da qualidade do produto final abordam questões diferentes; um relatório não estabelece uma taxa de defeitos.
Os pilares fundamentais das auditorias BSCI e SMETA
SMETA e amfori BSCI são estruturas de auditoria social diferentes. Analise os requisitos atuais do programa em questão. A Sedex explica que o SMETA não é um modelo de certificação ; evite descrever um relatório de auditoria como um certificado de segurança do produto.
- Práticas trabalhistas: Analisar contratos, salários, horas trabalhadas, verificação de idade e outras evidências relevantes de acordo com a legislação aplicável e o quadro acordado.
- Saúde e segurança: Inspecione as rotas de acesso ao local, os planos de emergência, as medidas de segurança dos equipamentos e a proteção adequada para cada tarefa.
- Meio ambiente e ética: Confirme se a auditoria SMETA abrange dois ou quatro pilares e analise as conclusões relevantes para esse âmbito.
Revisão do fluxo de trabalho e da documentação da auditoria técnica
Compare o relato do fornecedor com os registros, observações e entrevistas com os trabalhadores realizadas de forma adequada. Observe as inconsistências e solicite uma explicação e evidências que as sustentem.
- Questionário de Autoavaliação Pré-Auditoria: Analisar os resultados do Questionário de Autoavaliação (SAQ) em comparação com as condições reais no local para identificar discrepâncias.
- Conciliação de documentos: Compare os registros de emprego e treinamento com as entrevistas relevantes. Analise os inventários químicos e os relatórios de produtos separadamente, de acordo com os requisitos aplicáveis.
- Ação corretiva: Registre cada constatação, o responsável, a data prevista e o método de verificação. Uma reunião de encerramento, por si só, não demonstra que o trabalho corretivo foi concluído.
Relatórios de auditoria social, certificados de sistemas de gestão e relatórios de testes de produtos respondem a perguntas diferentes. Solicite cada tipo de comprovação apenas quando relevante e verifique o que ela realmente abrange.
Etapa 2: Avaliação da gestão e armazenamento de matérias-primas
Rastreie os materiais da bolsa proposta, desde a lista de materiais até os registros de compra, recebimento, armazenamento e produção. Verifique qualquer alegação de conteúdo certificado ou origem em relação ao programa relevante e ao material exato que está sendo usado.
A auditoria deve demonstrar que o material selecionado para a amostra é o mesmo material fornecido à produção. É necessário revisar os códigos dos artigos, os detalhes do fornecedor, a identificação do lote e os controles de substituição para couro, forro, linha, ferragens e embalagem.
Padrões Essenciais para o Abastecimento e Rastreabilidade de Materiais
Acompanhe um lote representativo do material através dos registros e locais de armazenamento físico. Verifique se a fábrica consegue explicar qualquer discrepância no registro ou diferença em relação à amostra aprovada.
- Verificação da lista de materiais (BOM), registrando o tipo de material, as especificações técnicas e os dados do fabricante antes do registro no estoque.
- Verifique o status LWG da instalação de produção de couro mencionada, quando aplicável. Para têxteis orgânicos, verifique as evidências GOTS ou OCS relevantes e o escopo da alegação; esses selos não são intercambiáveis para todos os produtos de couro.
- Para uma reclamação GRS, verifique a composição e as evidências da cadeia de custódia. A Textile Exchange distingue o limite de 20% para B2B do limite de 50% para rotulagem do consumidor.A simples determinação do teor de açúcar não autoriza a rotulagem do produto.
- Quando se alega possuir certificação ISO 9001 ou ISO 14001, verifique a organização, as instalações, o escopo e a validade. Nenhuma delas é obrigatória para todas as fábricas de sacolas, nem é um certificado para materiais individuais.
Protocolos técnicos de armazenamento e controle de estoque
Verifique se as condições de armazenamento e manuseio são adequadas aos materiais em questão. Analise a proteção contra umidade, contaminação, danos e misturas, e confira como as quantidades recebidas e expedidas são registradas.
- Rastreie um lote de material selecionado desde o recebimento até sua localização e emissão na produção, utilizando os registros reais da fábrica.
- Analise os procedimentos de limpeza de armazenamento, segregação de produtos químicos, rotulagem e manuseio adequados para uma fábrica de artigos de couro; um sistema de limpeza no local (CIP) não é um requisito universal.
- Para alegações de biodegradabilidade ou compostabilidade, obtenha os testes e a abrangência do produto relevantes. Não aplique automaticamente os critérios de compostagem de embalagens ou plásticos a todos os materiais de couro ou têxteis.
- Compare a inspeção de entrada com a especificação de material acordada. Verifique separadamente qualquer alegação de certificação FSC na embalagem, apresentando as evidências pertinentes; o AQL não é um certificado de laboratório ISO.
Os registros de conteúdo certificado devem corresponder ao inventário físico e aos controles de rastreabilidade do sistema. Um sistema, seja em papel ou digital, deve ser confiável para sua finalidade; a integração com um sistema ERP não é um requisito universal nem uma garantia de que as reivindicações sejam legalmente defensáveis.
Expanda sua marca com bolsas de couro personalizadas de alta qualidade.
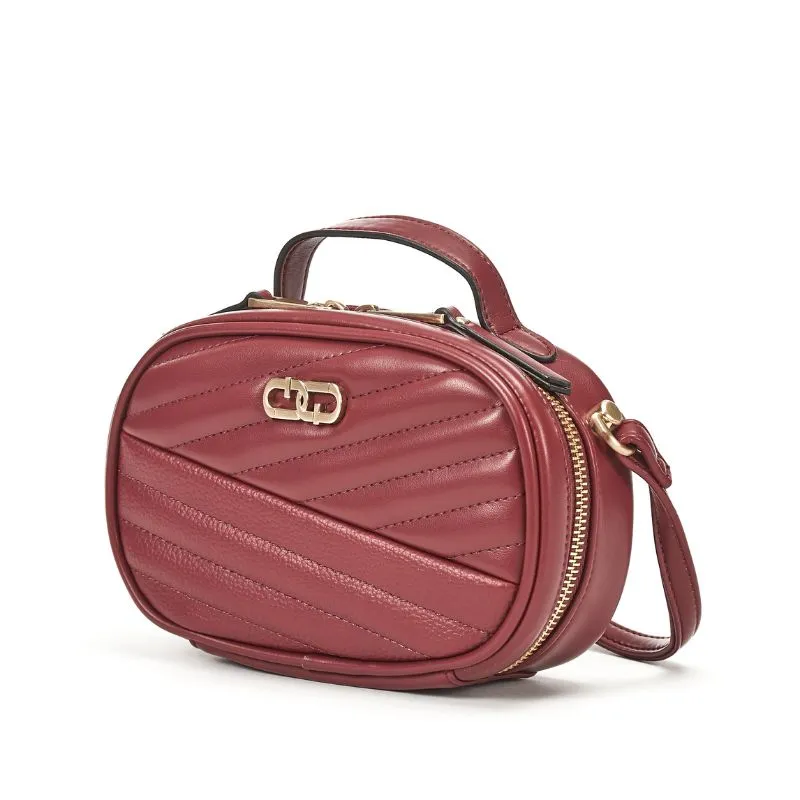
A amostragem das bolsas Hoplok leva de 3 a 4 semanas, e a produção em massa tem um prazo de entrega de 60 a 90 dias. Os pedidos mínimos são de 200 bolsas de couro ou 1,000 bolsas de PU. Para uma avaliação da fábrica, solicite os documentos referentes à unidade de produção e os testes necessários para o seu produto. A ProPelli possui a certificação LWG Gold para o acabamento em couro.
Comece sua coleção personalizada →
Etapa 3: Avaliação dos equipamentos de corte e costura de precisão
Avalie o corte e a costura pela qualidade da produção representativa e pelos controles que a reproduzem. Defina as tolerâncias e os requisitos de costura a partir do projeto. Nenhuma velocidade de máquina, tipo de cortador ou classificação de ponto universal garante a durabilidade de uma bolsa de luxo.
Avaliação da precisão de corte e do rendimento do material
Inspecione a precisão do painel, a condição das bordas, a direção do corte e a utilização do material para o projeto real. Matrizes manuais, cortadores automatizados e outros métodos podem ser apropriados; avalie o resultado demonstrado em vez de presumir que a automação sempre produz a borda mais limpa.
- Analise o método de corte proposto no couro, no forro e nos materiais de reforço.
- Compare as dimensões do painel com as tolerâncias e o método de medição acordados.
- Verificar como o operador lida com a movimentação de materiais, estiramento, marcação de superfície e corte em camadas, quando aplicável.
- Analise como os erros dimensionais e os defeitos de materiais são registrados e tratados, utilizando o sistema que a fábrica realmente opera.
Controles de costura e integridade da costura
Inspecione a formação dos pontos, a margem de costura, a linha, a seleção da agulha e os detalhes de fixação em bolsas representativas. Avalie o processo na velocidade e configurações previstas para a produção, incluindo curvas e transições de espessura.
- Confirme se a máquina, a linha e a agulha selecionadas são adequadas ao tipo de material e à costura.
- Identifique o tipo de ponto correto, quando necessário. A Coats distingue o ponto de costura tipo 301 dos pontos de costura tipo corrente 101 e 401.Nenhuma delas é um requisito universal para bolsas de luxo.
- Ao avaliar a capacidade, verifique o tempo total de operação e a equipe disponível; não infira a quantidade de sacos por hora a partir da velocidade de costura.
- Analise a manutenção e os serviços públicos em comparação com os requisitos reais do fabricante do equipamento.
O resultado relevante da auditoria é se a fábrica consegue reproduzir a costura aprovada com os controles adequados. Velocidade e pressão do ar são parâmetros do equipamento, não um critério de aprovação no AQL (Nível de Qualidade Aceitável).
Etapa 4: Revisão dos protocolos de controle de qualidade em linha e finais
Analise as inspeções de recebimento, em processo e finais como controles interligados. Especifique o que é verificado, por quem, em relação a qual referência e como as falhas são tratadas. A amostragem final fornece uma decisão de aceitação do lote de acordo com o plano escolhido; ela não garante que cada embalagem atenda a todos os requisitos.
| Fase de Inspeção | Principais métricas técnicas | Padrão/Objetivo Principal |
|---|---|---|
| Monitoramento em linha | Alinhamento da costura, tensão da costura, aplicação do zíper | Controles de mão de obra e processo acordados |
| Última pré-envio | Dimensões, aparência, componentes e testes especificados | Plano de amostragem de aceitação de lotes acordado |
| Teste de Funcionalidade | Testes de ciclo do zíper, testes de tensão da alça, registro de impressão | Requisitos de desempenho específicos do produto |
Monitoramento em linha e prevenção de defeitos em tempo real
O controle de qualidade em linha concentra-se no monitoramento em tempo real durante o processo de montagem para identificar defeitos na origem. Ao implementar uma abordagem sistemática em cada estação de trabalho, as fábricas podem evitar que pequenos desalinhamentos se transformem em falhas em lotes inteiros. Esta fase é caracterizada por uma combinação de supervisão humana e validação mecânica de alta precisão.
- Verificações documentadas durante o processo nas etapas de montagem relevantes.
- Formação da costura, alinhamento e condição da costura de acordo com a especificação aprovada.
- A integração dos componentes verifica a fixação do zíper, os reforços e a robustez das ferragens.
- Ferramentas adequadas de medição e inspeção, com registro confiável e resposta às constatações.
Padrões AQL e Testes de Funcionalidade Técnica
Antes do envio, revise os resultados da inspeção acordados, os relatórios de produto aplicáveis e as divergências não resolvidas. A amostragem, os testes laboratoriais e as verificações funcionais têm finalidades diferentes e devem ser especificadas de acordo.
- Utilize o plano de amostragem e as classificações de defeitos acordados; não assuma que o AQL 1.5 ou 2.5 se aplica universalmente.
- Verifique o peso do material quando relevante e avalie a diferença de cor e a solidez da cor usando métodos distintos e apropriados. Um espectrofotômetro sozinho não determina a solidez da cor ao atrito.
- Realizar verificações de zíper, alça, correia e outros itens funcionais, conforme acordado, nas condições estabelecidas.
- Verificar dimensões, marcações e posicionamento da impressão em relação à especificação técnica aprovada e à amostra.
Os relatórios devem identificar a amostra, o método, as condições, o resultado e os requisitos de aceitação. Confirme se o material ou produto testado corresponde à oferta de produção; um relatório para uma construção diferente não é suficiente.
Etapa 5: Avaliação das habilidades e conhecimentos técnicos da equipe
Avalie a competência em relação ao trabalho real: corte, costura, inspeção ou trabalho de laboratório. Revise o treinamento e observe uma tarefa representativa. A norma ISO/IEC 17025 diz respeito a laboratórios de ensaio e calibração, não a um certificado pessoal exigido para cada técnico de fábrica.
Âmbito do Laboratório e Competência Prática
Quando forem necessários testes acreditados, verifique a acreditação do laboratório e se o método relevante está dentro do seu escopo. A norma ISO/IEC 17025 fornece os critérios de competência para laboratórios. Inspeções de rotina em fábrica também podem ser úteis, mas o método, os equipamentos e as limitações utilizados devem ser claros.
- Verificar se o laboratório possui o credenciamento necessário, conforme exigido pelo contrato, regulamento ou programa de testes.
- Avalie os candidatos com base nos requisitos documentados do cargo; não existe um limite mínimo de 70 pontos universal para a qualificação.
- Verificar a acreditação junto ao organismo responsável e verificar o âmbito e a validade específicos do método.
- Observe se os funcionários conseguem seguir o método aprovado, identificar defeitos e explicar os procedimentos de escalonamento.
Protocolos de Treinamento Técnico e Gestão da Matriz de Competências
Solicite aos inspetores que apliquem o padrão visual a amostras representativas, incluindo variações aceitáveis e defeitos evidentes. Resolva as divergências de interpretação antes da inspeção em massa para que as decisões sejam consistentes.
- Implementação de um protocolo de treinamento de inspetores em duas vias para alinhar os padrões visuais e minimizar relatórios de qualidade falsos positivos.
- Mantenha um registro atualizado do treinamento e da autorização para as tarefas atribuídas a cada operador ou inspetor.
- Revisar o treinamento nos procedimentos de teste reais, equipamentos e requisitos de materiais ou hardware.
- Observe o trabalho representativo em condições normais de produção e registre quaisquer lacunas que exijam treinamento.
Um registro de habilidades é útil quando reflete o que as pessoas realmente sabem fazer. Vincule-o ao treinamento, à supervisão e à autorização de tarefas; não presuma que toda inspeção interna exija um certificado técnico externo.
Como implementar um padrão AQL para lotes em big bags?
Antes da inspeção, defina o padrão e a edição da amostragem, a definição do lote, o nível de inspeção, o plano, as classes de defeitos e os critérios de aceitação. A norma ISO 2859-1:2026 descreve esquemas de amostragem indexados por AQL para inspeção lote a lote. Um valor de AQL não garante uma porcentagem máxima permitida de embalagens defeituosas em uma remessa.
Selecionando o Quadro Estatístico e o Nível de Inspeção
A amostragem de aceitação é um processo de decisão estatística com riscos para o produtor e para o consumidor. Selecione um plano apropriado para o pedido e utilize as tabelas aplicáveis corretamente. Ela não certifica todos os itens do lote nem substitui os controles para riscos críticos.
- Defina o nível de inspeção de acordo com sua definição, em vez de considerar o Nível Geral II como obrigatório para todos os pedidos.
- Determine a letra de código e o tamanho da amostra a partir do tamanho real do lote, do nível de inspeção e do plano escolhido.
- Garanta o alinhamento prévio com essas normas em seu contrato com o fornecedor para evitar disputas durante a rejeição de lotes.
Definição de Limiares de Defeitos e Critérios de Aceitação/Rejeição
Defina os defeitos em termos práticos, utilizando as especificações da embalagem e o uso pretendido. Defina se o plano contabiliza itens não conformes ou não conformidades, e classifique as constatações de forma consistente.
- Especifique como falhas críticas de segurança ou legais serão tratadas, incluindo quaisquer verificações completas ou escalonamentos necessários. “AQL 0.0%” não é um plano universal baseado em tabela.
- Escolha o AQL para defeitos graves ou outro critério de aceitação por acordo; não se trata de uma permissão irrestrita para 2.5% de embalagens defeituosas.
- Defina com o comprador os defeitos estéticos menores e os critérios de aceitação; não existe uma tolerância universal de 4%.
- Compare a contagem física de defeitos com os números 'Ac' (Aceitar) e 'Re' (Rejeitar) fornecidos pelas tabelas da ISO 2859-1.
- Inclua os requisitos acordados de embalagem, rotulagem e manuseio. Uma altura de empilhamento fixa não é adequada para todas as embalagens.
Registre a norma escolhida, a tabela, a letra de código, o tamanho da amostra e os números de aceitação/rejeição no plano de inspeção. Verifique-os em relação à norma vigente licenciada antes de utilizá-los. Não copie um exemplo de tamanho de lote sem verificar o nível de inspeção e o plano que o geraram.
Quais são os sinais de alerta a serem observados durante uma visita presencial à fábrica?
Investigue saídas bloqueadas, condições de trabalho inseguras, agulhas quebradas descontroladas, armazenamento inadequado de materiais, registros não confiáveis e falhas recorrentes do produto. Avalie cada constatação em relação ao requisito aplicável e sua gravidade real; uma palavra-chave em uma lista de verificação não substitui a comprovação.
| Categoria de Inspeção | Descoberta a ser investigada | Espera-se evidência ou resposta. |
|---|---|---|
| Conformidade e Trabalho | Falta de documentos comerciais obrigatórios ou preocupações com a idade do trabalhador. | Verificar os requisitos legais aplicáveis e seguir os procedimentos de salvaguarda/remediação. |
| Teste de durabilidade | Falha no teste de produto acordado | Resultados que atendem ao método estabelecido e aos critérios de aceitação. |
| Protocolos de segurança | Saídas de incêndio bloqueadas; não há procedimento para agulhas quebradas. | Saídas desobstruídas e controles eficazes de agulha/ferramenta adequados ao produto. |
| Armazenamento e Meio Ambiente | Presença de mofo ou odores químicos fortes. | Ventilação adequada; armazenamento segregado de produtos químicos. |
Deficiências operacionais e ambientais
Documente com precisão as questões legais e relacionadas ao ambiente de trabalho e siga os procedimentos de escalonamento e proteção aplicáveis. Proteja as pessoas que enfrentam perigo imediato e envolva auditores qualificados quando necessário. Não abandone automaticamente uma auditoria de forma que impeça a coleta de evidências ou a remediação adequada.
- Informações básicas sobre as instalações: Iluminação inadequada nas áreas de controle de qualidade e armazenamento, ou ventilação deficiente, o que aumenta os riscos de degradação do material.
- Segurança e Higiene: Ausência de Equipamentos de Proteção Individual (EPI), saídas de incêndio sem sinalização ou falta de rotulagem em produtos químicos de limpeza perigosos.
- Má gestão de materiais: A rotulagem inadequada de peles de couro e a falta de separação dos produtos químicos podem levar à contaminação ou ao desbotamento das cores.
Falhas no desempenho técnico e no controle de qualidade
Verifique se as falhas relacionadas aos requisitos de produto acordados foram investigadas e corrigidas. Os procedimentos da ISTA dizem respeito ao desempenho do produto embalado ; um teste ISTA 1A não é um teste universal de resistência de zíperes nem uma prova da vida útil da embalagem.
- Falhas funcionais: Componentes ou embalagens completas que não atendam às condições especificadas e aos requisitos de aceitação.
- Desvios dimensionais: Medições fora da tolerância acordada, utilizando o método de medição especificado.
- Controles da agulha e da ferramenta: Ausência de registros de quebras ou procedimentos ineficazes de recuperação e segregação. A detecção de metais deve seguir a avaliação de risco específica do produto e os requisitos do comprador, especialmente quando a embalagem contém peças metálicas inseridas intencionalmente.
- Lacunas de rastreabilidade: A falta de manutenção de registros documentados de lotes de matérias-primas e a ausência de registros de calibração de rotina para equipamentos de teste.
Procure por padrões repetidos e falhas de resposta, não apenas por constatações isoladas. Registre o impacto delas no pedido e as evidências necessárias para comprovar a ação corretiva.
Como documentar e gerenciar relatórios de não conformidade de forma eficaz?
Uma Notificação de Conformidade (NC) deve identificar o desvio observado, o requisito aplicável, a quantidade ou lote afetado, a ação de contenção, o responsável e a resolução. Utilize uma análise proporcional da causa raiz e verifique a eficácia antes de encerrar a constatação.
Componentes Essenciais e Classificação de Gravidade de uma NCR
Um Relatório de Não Conformidade (RNC) robusto serve como o principal registro técnico para qualquer desvio dos padrões de qualidade estabelecidos. Em um ambiente de manufatura, como uma fábrica de bolsas, este documento deve fornecer uma conexão clara entre o defeito físico observado e o requisito regulamentar ou interno que foi violado.
- Classifique a descoberta de acordo com as definições acordadas e o impacto real na segurança, na funcionalidade ou na aparência.
- Faça referência ao requisito não atendido específico, como a especificação do cliente, a legislação aplicável ou o procedimento de fábrica. Cite uma cláusula da ISO somente quando for relevante.
- Inclua evidências objetivas, como fotografias, medições e registros relevantes.
- Mapeamento de rastreabilidade para números de lote específicos, datas de produção e lotes de materiais para garantir o confinamento localizado.
A resposta deve ser proporcional à gravidade e à extensão da constatação. Decida se deve conter os materiais, interromper a operação afetada, inspecionar mais unidades ou envolver o comprador, e documente os motivos.
Resolução, Causa Raiz e Destinação do Produto
Após a contenção, identifique a causa e defina medidas corretivas e preventivas adequadas ao problema. Verifique se a ação resolve o problema sem introduzir um novo.
- Utilize um método apropriado para identificar a causa raiz, como os 5 Porquês ou um diagrama de causa e efeito, sempre que isso auxiliar na investigação do problema.
- Designe pessoas autorizadas para decidir sobre retrabalho, rejeição ou outra destinação permitida. Obtenha a aprovação do comprador para concessões quando necessário; nenhuma concessão se sobrepõe à lei.
- Atualize as instruções relevantes, a análise de risco ou o treinamento para reduzir a recorrência e registre a alteração.
- Verifique o resultado em relação aos requisitos do pedido de bagagem e encerre a pendência com as devidas evidências. Registre quem revisou e autorizou o encerramento.
Mantenha o registro de destinação e encerramento rastreável ao lote afetado. Uma decisão de uso "como está" requer autorização e justificativa apropriadas; ela não pode dispensar um requisito legal ou de segurança aplicável.
Considerações finais da análise do Fortune Dragon
Uma auditoria eficaz em uma fábrica de bolsas conecta o local, as pessoas, os materiais e os controles de produção ao pedido real. Verifique as alegações dentro do seu escopo, inspecione uma produção representativa e registre as constatações não resolvidas. Certificados de sistemas de gestão e designações de amostragem não garantem todas as costuras ou remessas.
Utilize as conclusões para acordar ações corretivas, validação de amostras e verificações contínuas. O relatório de auditoria deve indicar o que foi observado, quais evidências foram analisadas e o que permanece sem verificação, para que a decisão de fornecimento seja bem fundamentada. Para uma proposta de encomenda da Hoplok, entre em contato com a equipe , fornecendo as especificações da embalagem e as evidências necessárias para a sua análise.
Perguntas frequentes
Como posso verificar se uma fábrica de bolsas é realmente confiável?
Verifique o local e a empresa, examine amostras comparáveis, revise os registros relevantes e avalie os controles de produção e inspeção. Consulte relatórios específicos do produto e constatações não resolvidas. Nenhum certificado ISO, selo AQL ou taxa de aprovação declarada, por si só, estabelece confiabilidade.
Quais são os níveis AQL padrão da indústria para bolsas de luxo?
Defina o padrão de inspeção, o tamanho do lote, o plano de amostragem e a classificação de defeitos para o pedido de sacos. Os critérios de aceitação devem ser registrados no acordo de qualidade; a designação de amostragem não estabelece uma porcentagem de defeitos permitida universalmente nem uma garantia de taxa de defeitos Hoplok.
Como posso garantir que um relatório de auditoria da SMETA seja autêntico?
Solicite o relatório através dos canais de compartilhamento da Sedex apropriados e associe-o à instalação, data e empresa de auditoria. Somente empresas de auditoria afiliadas aprovadas pela Sedex podem realizar auditorias SMETA . Verifique a aprovação atual e as evidências de acompanhamento; não presuma um período de disponibilidade universal de quatorze dias.
Quais são as normas de segurança específicas que uma fábrica deve cumprir?
Avalie as instalações em relação à legislação trabalhista local aplicável e à estrutura de auditoria acordada, incluindo os requisitos relevantes de emergência, proteção, segurança química e segurança da tarefa. As normas da OSHA dos EUA não são automaticamente o padrão legal para uma fábrica na China ou no Camboja. Os relatórios da BSCI e da SMETA não são certificações de segurança do produto.
É possível realizar auditorias de fábrica remotamente?
Algumas evidências podem ser analisadas remotamente, mas a adequação depende da finalidade da auditoria, das regras do programa, dos riscos e do acesso. Defina o escopo com o auditor e o comprador, registre as limitações e providencie uma verificação presencial sempre que as evidências remotas não forem suficientes para chegar a uma conclusão. Não presuma que todas as auditorias de certificação permitam uma porcentagem fixa de análise remota.






